Фрези по металу: види, матеріал, хвостовик і вибір під верстат
Фрези по металу ділять за формою: кінцеві (пази, уступи, контури), шпонкові (пази під шпонку з врізанням як свердлом), торцеві (широкі площини), дискові (глибокі пази і відрізання на горизонтальному шпинделі) і Т-подібні (Т-пази в столах і плитах). Для настільних свердлильно-фрезерних верстатів з обертами до 2000-2500 об/хв найчастіше раціональні фрези зі швидкорізальної сталі (HSS, Р6М5); твердий сплав розкривається на жорстких верстатах з високими обертами. Фрезу кріплять у цанговий патрон або оправку на конусі шпинделя, а не у свердлильний патрон.
Основні види фрез по металу
Коли кажуть «фрезер по металу», мають на увазі або сам фрезерний верстат по металу, або фрезу - різальний інструмент з кількома зубами. Тут мова про фрези. Вид фрези визначає, яку поверхню вона робить і на якому шпинделі працює.
- Кінцева фреза - зуби на торці і на циліндричній частині. Нею фрезерують пази, уступи, кишені, контури і невеликі площини. Буває з 2, 3, 4 і більше зубами, радіусна (зі сферичним торцем) для заокруглень і об'ємних поверхонь, а також чорнова зі стружколомними канавками - її в цехах називають «кукурудзою».
- Шпонкова фреза - кінцева фреза з двома зубами, торцеві кромки якої доходять до центру. Може врізатися вертикально, як свердло, і відразу йти вздовж - так роблять закриті шпонкові пази на валах. Діаметр витримують точно, щоб паз виходив під шпонку.
- Торцева фреза - великий діаметр, працює торцем. Буває насадна суцільна або збірна зі змінними твердосплавними пластинами. Нею вирівнюють широкі площини за один-два проходи.
- Дискова фреза - диск із зубами по колу (пазова, тристороння, відрізна - фреза-пилка). Встановлюється на оправку горизонтального шпинделя, робить глибокі пази, шліци, відрізає.
- Т-подібна фреза - фреза на хвостовику з робочою частиною, ширшою за шийку. Спочатку кінцевою фрезою роблять прямий паз, потім Т-фрезою вибирають нижню широку частину. До цієї ж групи належать фрези типу «ластівчин хвіст» з кутом 45 або 60 градусів - ними роблять напрямні і пази під них.
HSS чи твердосплавна фреза: що вибрати
Фрези з швидкорізальної сталі (HSS, у наших позначеннях Р6М5, аналог AISI M2) недорогі, в'язкі і прощають вібрацію та люфти легкого верстата. Їх можна переточити. Версії з кобальтом (HSS-Co, наприклад Р6М5К5) краще тримають нагрів і підходять для нержавійки та легованих сталей. Як читати ці позначення, ми пояснили в статті про марки сталі і їх розшифровку.
Твердосплавні фрези (монолітні або з пластинами) тримають у кілька разів вищу швидкість різання і обробляють загартовану сталь. Але вони крихкі: на верстаті з люфтом або вібрацією кромка викришується. Покриття TiN, TiAlN, AlTiN підвищують стійкість. Для алюмінію беруть фрези з 2-3 зубами, полірованими канавками і без покриття або з покриттям, до якого алюміній не налипає.
Головний практичний обмежувач - оберти шпинделя. Оберти рахуються як n = 1000 × Vc / (π × D). Для кінцевої фрези Ø10 мм по конструкційній сталі HSS працює на швидкості різання близько 20-30 м/хв - це приблизно 650-950 об/хв. Твердий сплав по тій самій сталі просить 80-150 м/хв, тобто 2500-4800 об/хв. Настільні верстати серії BF з діапазоном 50-2250 об/хв повністю використовують HSS, а твердому сплаву малого діаметра там бракує обертів. Порахувати режими під вашу фрезу можна в калькуляторах обертів і подачі.
Хвостовики, цанговий патрон і кріплення фрези
Як фреза кріпиться, так вона і працює: будь-яке биття в кріпленні з'їдає точність і стійкість інструменту. Найуніверсальніший варіант для фрез з циліндричним хвостовиком - цанговий патрон; які бувають цанги і як їх підбирати, розібрано в статті про цанги ER і цанговий патрон. Основні варіанти кріплення:
- Циліндричний хвостовик - для кінцевих, шпонкових і Т-фрез. Затискається в цанговий патрон (найпоширеніші цанги ER25 - для діаметрів 1-16 мм, ER32 - 2-20 мм) або в патрон Weldon під лиску на хвостовику.
- Конічний хвостовик Морзе (МК2, МК3, МК4) - вставляється прямо в шпиндель або через перехідну втулку і обов'язково затягується тягою, інакше бічне навантаження виб'є конус.
- Насадні фрези (торцеві, дискові) мають отвір і сидять на оправці: торцеві - на короткій оправці в шпинделі, дискові - на довгій оправці горизонтального шпинделя.
- Конус ISO40 (SK40) з тягою M16 - стандарт універсальних фрезерних верстатів; під нього є готові цангові патрони і оправки.
- Свердлильний патрон для фрезерування не годиться: він не розрахований на бічні сили, фреза в ньому б'є, а сам патрон на конусі без тяги може зіскочити під час роботи.
Яка фреза для якої роботи і на якому верстаті
Розміри фрез, які потягне верстат, вказані в паспорті як максимальний діаметр кінцевого і торцевого фрезерування. Ось як це виглядає на моделях з нашого каталогу. Цангові патрони, оправки та інше оснащення для верстатів підбирайте під конус шпинделя.
| Фреза | Що робить | Кріплення | На якому верстаті |
|---|---|---|---|
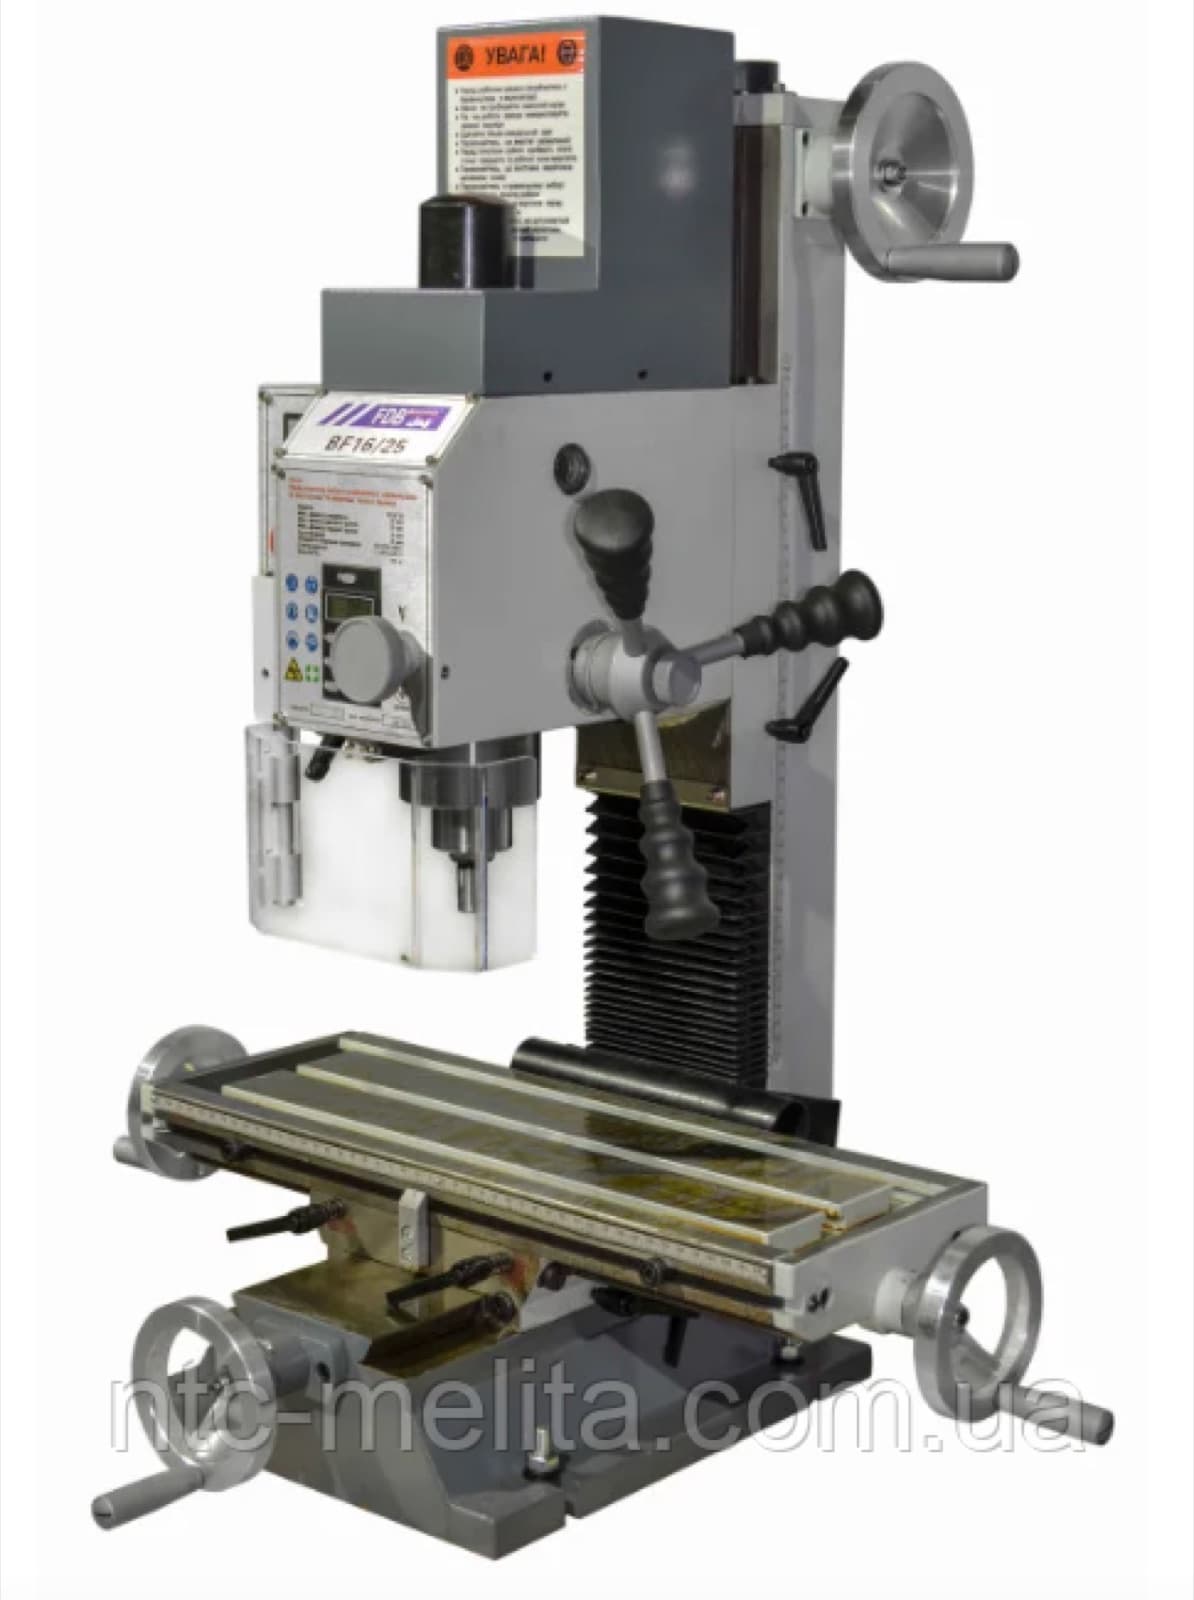
| Кінцева HSS 2-4 зуби | Пази, уступи, кишені, контури | Цанга ER або Weldon | Будь-який вертикальний; BF 20B - до Ø16 мм, BF 30B - до Ø20 мм |
| Шпонкова 2 зуби | Закриті і відкриті пази під шпонку | Цанга ER або Weldon | Вертикальний фрезерний або свердлильно-фрезерний |
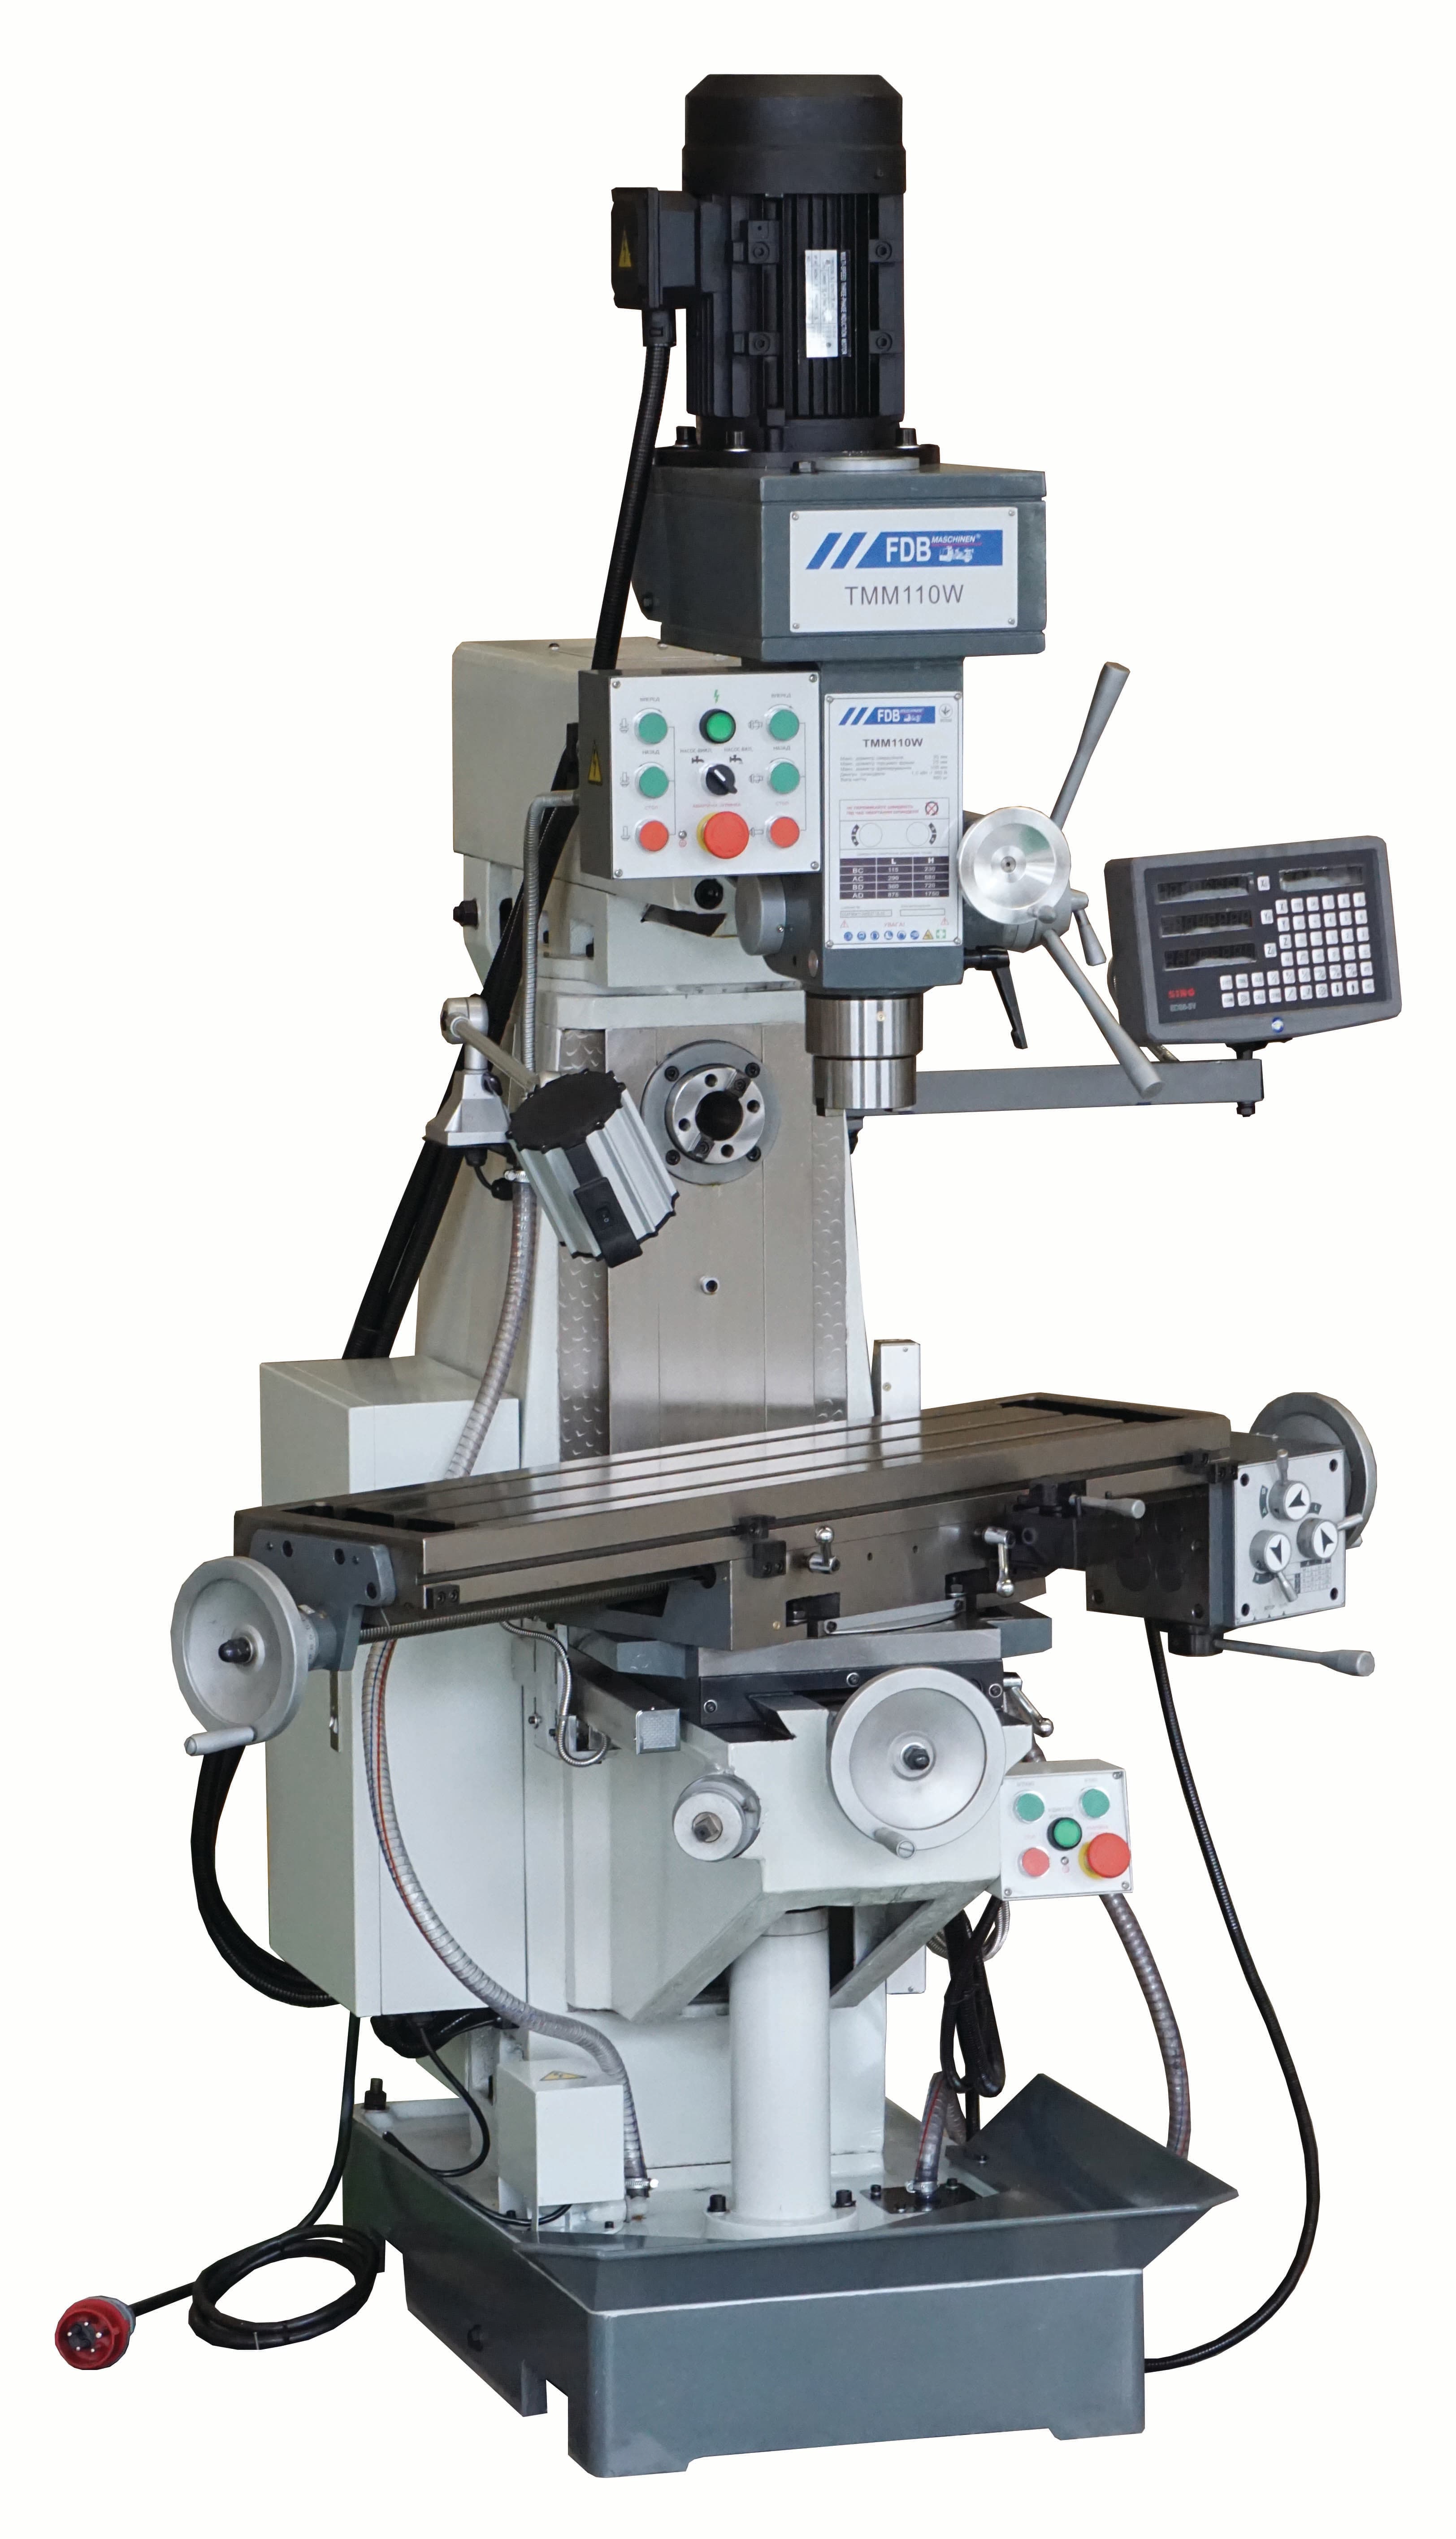
| Торцева насадна або збірна | Широкі площини | Оправка в конусі шпинделя | BF 20B - до Ø63 мм, BF 30B - до Ø76 мм, TMM110W - до Ø100 мм |
| Дискова (пазова, тристороння, відрізна) | Глибокі пази, шліци, відрізання | Оправка горизонтального шпинделя | Лише верстат з горизонтальним шпинделем, наприклад TMM110W |
| Т-подібна і «ластівчин хвіст» | Т-пази, напрямні | Цанга ER або Weldon | Вертикальний, після попереднього прямого паза |
| Радіусна (сферична) | Заокруглення, галтелі, об'ємні поверхні | Цанга ER | Вертикальний; для 3D-обробки - ЧПК |
Фреза по металу для дрилі: що можна, а що ні
Для дрилі і прямої шліфмашини продають борфрези (шарошки) - невеликі фрези з хвостовиком 3-8 мм і насічкою по всій робочій частині. Ними зачищають задирки, розширюють і підганяють отвори, знімають зварні шви в недоступних місцях. Тримають їх руками, тож про точність мови немає, а працюють вони краще на високих обертах шліфмашини, ніж на дрилі.
Затискати кінцеву фрезу в дриль або у свердлильний верстат (у майстернях його часто називають свердлильним станком) і водити деталь у лещатах - погана ідея. Підшипники дриля і шпинделя свердлильного верстата розраховані на осьове навантаження, бічна сила розбиває їх, патрон на конусі може випасти, а фреза ламається від биття. Якщо фрезерувати треба регулярно, дешевше одразу взяти свердлильно-фрезерний верстат: у нього хрестовий стіл з лімбами і шпиндель під бічне навантаження.
Під який верстат вибирати фрези
Свердлильно-фрезерні верстати серії BF - це вертикальний шпиндель з конусом Морзе і тягою M12. На BF 20B (МК3, 1,1 кВт, від ~83 000 грн з ПДВ) і BF 30B (МК3, 1,5 кВт, від ~112 000 грн з ПДВ) беріть цанговий патрон ER на конусі МК3 і набір кінцевих та шпонкових фрез HSS Ø4-16 мм - це закриває більшість ремонтних задач. Дискові фрези на такі верстати не ставлять: горизонтального шпинделя немає.
Якщо плануєте працювати твердим сплавом, потрібні оберти і жорсткість. BF45VH має безщітковий двигун 2,2 кВт і два діапазони: 70-700 і 300-4500 об/хв, плюс автоподачу столу по осі X - на верхньому діапазоні твердосплавна фреза Ø10 мм по сталі виходить на свої режими.
Для дискових фрез, шліців і зубчастих коліс потрібен універсальний верстат з горизонтальним шпинделем, як TMM110W (конус ISO40, торцеве фрезерування до 100 мм). Для ділення по колу до нього ставлять ділильну головку УДГ Д-200.
Не менш важливо, як закріплена деталь. Для фрезерування беріть верстатні лещата з точною напрямною, наприклад прецизійні поворотні лещата 125 мм (від ~7 100 грн з ПДВ). Висоту лещат враховуйте у відстані від шпинделя до столу: на BF 20B вона 330 мм, і з лещатами та довгою фрезою запас швидко закінчується.
Як не зламати фрезу: типові помилки
Більшість зламаних фрез на ручних верстатах - не через брак, а через режими і кріплення. Охолодження теж важливе: яку рідину і як подавати, ми розписали в статті про МОР для верстатів. Перевірте себе за цим списком:
- На ручному верстаті з люфтом гвинта фрезеруйте зустрічним способом (подача проти обертання фрези). Попутне фрезерування може затягнути стіл на величину люфту і зламати фрезу.
- Виліт фрези робіть мінімальним: жорсткість падає дуже швидко зі збільшенням вильоту.
- Глибокий паз вибирайте за кілька проходів, а не на всю глибину відразу, особливо на легких верстатах.
- Для пазів беріть фрезу з 2-3 зубами - стружці є куди виходити; 4 зуби і більше - для бічного і чистового фрезерування.
- Затягуйте піноль і фіксуйте осі, які не працюють, - це прибирає вібрацію.
- По сталі подавайте МОР; алюміній без мастила налипає на зуби, і фреза з забитими канавками ламається.
Часті запитання
Чим кінцева фреза відрізняється від шпонкової?
Шпонкова має два зуби, торцеві кромки яких доходять до центру, тож вона врізається вертикально, як свердло. Кінцева з трьома і більше зубами зазвичай не призначена для прямого врізання і краще працює боком.
Які фрези брати для настільного свердлильно-фрезерного верстата?
Кінцеві і шпонкові фрези HSS Ø4-16 мм у цанговому патроні ER і невелику торцеву фрезу в межах паспорта (на BF 20B - до 63 мм). На обертах до 2250 об/хв HSS використовується повністю, а твердому сплаву малого діаметра обертів бракує.
Чи можна затискати фрезу у свердлильний патрон або дриль?
Ні. Свердлильний патрон і підшипники дриля не тримають бічних сил: фреза б'є, а патрон на конусі без тяги може зіскочити. Для дрилі існують борфрези для зачищення, а для фрезерування потрібен цанговий патрон на фрезерному верстаті.
Що краще: HSS чи твердосплавна фреза?
На легких верстатах з невисокими обертами - HSS: вона в'язка, дешевша і переточується. Твердий сплав потрібен для загартованих сталей і продуктивної обробки на жорсткому верстаті з високими обертами.
Яка фреза потрібна для алюмінію?
Кінцева з 2-3 зубами, великими полірованими канавками і гострою кромкою, без покриття або з покриттям, до якого алюміній не налипає. Оберти вищі, ніж по сталі, і обов'язково мастило або МОР.
Чим фрезерувати Т-пази?
Спочатку кінцевою фрезою роблять прямий паз на ширину шийки, потім Т-подібною фрезою вибирають нижню широку частину. Обидві операції можна виконати на вертикально-фрезерному або свердлильно-фрезерному верстаті.