Фрезы по металлу: виды, материал, хвостовик и выбор под станок
Фрезы по металлу делят по форме: концевые (пазы, уступы, контуры), шпоночные (пазы под шпонку с врезанием как сверлом), торцевые (широкие плоскости), дисковые (глубокие пазы и отрезка на горизонтальном шпинделе) и Т-образные (Т-пазы в столах и плитах). Для настольных сверлильно-фрезерных станков с оборотами до 2000-2500 об/мин чаще всего рациональны фрезы из быстрорежущей стали (HSS, Р6М5); твердый сплав раскрывается на жестких станках с высокими оборотами. Фрезу крепят в цанговый патрон или оправку на конусе шпинделя, а не в сверлильный патрон.
Основные виды фрез по металлу
Когда говорят «фрезер по металлу», имеют в виду либо сам фрезерный станок по металлу, либо фрезу - режущий инструмент с несколькими зубьями. Здесь речь о фрезах. Вид фрезы определяет, какую поверхность она делает и на каком шпинделе работает.
- Концевая фреза - зубья на торце и на цилиндрической части. Ею фрезеруют пазы, уступы, карманы, контуры и небольшие плоскости. Бывает с 2, 3, 4 и более зубьями, радиусная (со сферическим торцом) для скруглений и объемных поверхностей, а также черновая со стружколомными канавками - ее в цехах называют «кукурузой».
- Шпоночная фреза - концевая фреза с двумя зубьями, торцевые кромки которой доходят до центра. Может врезаться вертикально, как сверло, и сразу идти вдоль - так делают закрытые шпоночные пазы на валах. Диаметр выдерживают точно, чтобы паз получался под шпонку.
- Торцевая фреза - большой диаметр, работает торцом. Бывает насадная цельная или сборная со сменными твердосплавными пластинами. Ею выравнивают широкие плоскости за один-два прохода.
- Дисковая фреза - диск с зубьями по окружности (пазовая, трехсторонняя, отрезная - фреза-пила). Устанавливается на оправку горизонтального шпинделя, делает глубокие пазы, шлицы, отрезает.
- Т-образная фреза - фреза на хвостовике с рабочей частью шире шейки. Сначала концевой фрезой делают прямой паз, затем Т-фрезой выбирают нижнюю широкую часть. К этой же группе относятся фрезы типа «ласточкин хвост» с углом 45 или 60 градусов - ими делают направляющие и пазы под них.
HSS или твердосплавная фреза: что выбрать
Фрезы из быстрорежущей стали (HSS, в наших обозначениях Р6М5, аналог AISI M2) недорогие, вязкие и прощают вибрацию и люфты легкого станка. Их можно переточить. Версии с кобальтом (HSS-Co, например Р6М5К5) лучше держат нагрев и подходят для нержавейки и легированных сталей. Как читать эти обозначения, мы объяснили в статье о марках стали и их расшифровке.
Твердосплавные фрезы (монолитные или с пластинами) держат в несколько раз более высокую скорость резания и обрабатывают закаленную сталь. Но они хрупкие: на станке с люфтом или вибрацией кромка выкрашивается. Покрытия TiN, TiAlN, AlTiN повышают стойкость. Для алюминия берут фрезы с 2-3 зубьями, полированными канавками и без покрытия или с покрытием, к которому алюминий не налипает.
Главный практический ограничитель - обороты шпинделя. Обороты считаются как n = 1000 × Vc / (π × D). Для концевой фрезы Ø10 мм по конструкционной стали HSS работает на скорости резания около 20-30 м/мин - это примерно 650-950 об/мин. Твердый сплав по той же стали просит 80-150 м/мин, то есть 2500-4800 об/мин. Настольные станки серии BF с диапазоном 50-2250 об/мин полностью используют HSS, а твердому сплаву малого диаметра там не хватает оборотов. Посчитать режимы под вашу фрезу можно в калькуляторах оборотов и подачи.
Хвостовики, цанговый патрон и крепление фрезы
Как фреза закреплена, так она и работает: любое биение в креплении съедает точность и стойкость инструмента. Самый универсальный вариант для фрез с цилиндрическим хвостовиком - цанговый патрон; какие бывают цанги и как их подбирать, разобрано в статье о цангах ER и цанговом патроне. Основные варианты крепления:
- Цилиндрический хвостовик - для концевых, шпоночных и Т-фрез. Зажимается в цанговый патрон (самые распространенные цанги ER25 - для диаметров 1-16 мм, ER32 - 2-20 мм) или в патрон Weldon под лыску на хвостовике.
- Конический хвостовик Морзе (КМ2, КМ3, КМ4) - вставляется прямо в шпиндель или через переходную втулку и обязательно затягивается тягой, иначе боковая нагрузка выбьет конус.
- Насадные фрезы (торцевые, дисковые) имеют отверстие и сидят на оправке: торцевые - на короткой оправке в шпинделе, дисковые - на длинной оправке горизонтального шпинделя.
- Конус ISO40 (SK40) с тягой M16 - стандарт универсальных фрезерных станков; под него есть готовые цанговые патроны и оправки.
- Сверлильный патрон для фрезерования не годится: он не рассчитан на боковые силы, фреза в нем бьет, а сам патрон на конусе без тяги может соскочить во время работы.
Какая фреза для какой работы и на каком станке
Размеры фрез, которые потянет станок, указаны в паспорте как максимальный диаметр концевого и торцевого фрезерования. Вот как это выглядит на моделях из нашего каталога. Цанговые патроны, оправки и другую оснастку для станков подбирайте под конус шпинделя.
| Фреза | Что делает | Крепление | На каком станке |
|---|---|---|---|
| Концевая HSS 2-4 зуба | Пазы, уступы, карманы, контуры | Цанга ER или Weldon | Любой вертикальный; BF 20B - до Ø16 мм, BF 30B - до Ø20 мм |
| Шпоночная 2 зуба | Закрытые и открытые пазы под шпонку | Цанга ER или Weldon | Вертикальный фрезерный или сверлильно-фрезерный |
| Торцевая насадная или сборная | Широкие плоскости | Оправка в конусе шпинделя | BF 20B - до Ø63 мм, BF 30B - до Ø76 мм, TMM110W - до Ø100 мм |
| Дисковая (пазовая, трехсторонняя, отрезная) | Глубокие пазы, шлицы, отрезка | Оправка горизонтального шпинделя | Только станок с горизонтальным шпинделем, например TMM110W |
| Т-образная и «ласточкин хвост» | Т-пазы, направляющие | Цанга ER или Weldon | Вертикальный, после предварительного прямого паза |
| Радиусная (сферическая) | Скругления, галтели, объемные поверхности | Цанга ER | Вертикальный; для 3D-обработки - ЧПУ |
Фреза по металлу для дрели: что можно, а что нет
Для дрели и прямой шлифмашины продают борфрезы (шарошки) - небольшие фрезы с хвостовиком 3-8 мм и насечкой по всей рабочей части. Ими зачищают заусенцы, расширяют и подгоняют отверстия, снимают сварные швы в труднодоступных местах. Держат их руками, так что о точности речи нет, а работают они лучше на высоких оборотах шлифмашины, чем на дрели.
Зажимать концевую фрезу в дрель или в сверлильный станок и водить деталь в тисках - плохая идея. Подшипники дрели и шпинделя сверлильного станка рассчитаны на осевую нагрузку, боковая сила их разбивает, патрон на конусе может выпасть, а фреза ломается от биения. Если фрезеровать нужно регулярно, дешевле сразу взять сверлильно-фрезерный станок: у него крестовый стол с лимбами и шпиндель под боковую нагрузку.
Под какой станок выбирать фрезы
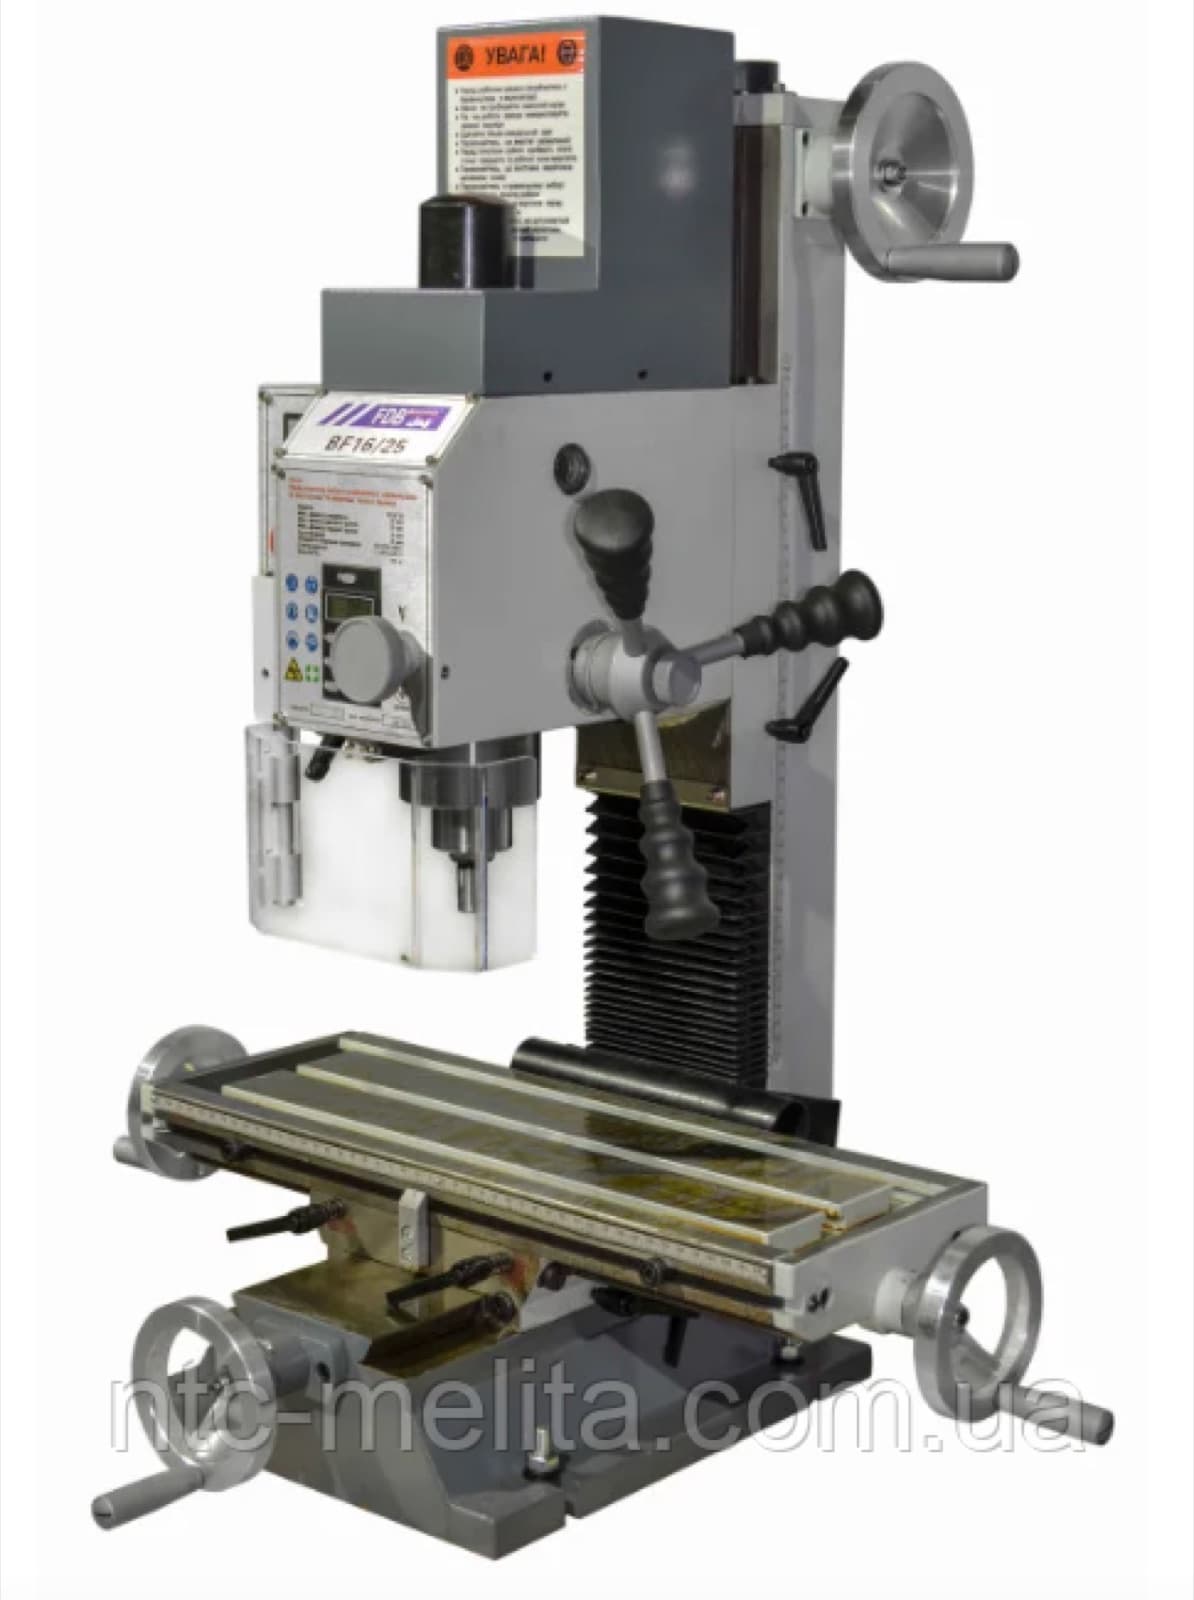
Сверлильно-фрезерные станки серии BF - это вертикальный шпиндель с конусом Морзе и тягой M12. На BF 20B (КМ3, 1,1 кВт, от ~83 000 грн с НДС) и BF 30B (КМ3, 1,5 кВт, от ~112 000 грн с НДС) берите цанговый патрон ER на конусе КМ3 и набор концевых и шпоночных фрез HSS Ø4-16 мм - это закрывает большинство ремонтных задач. Дисковые фрезы на такие станки не ставят: горизонтального шпинделя нет.
Если планируете работать твердым сплавом, нужны обороты и жесткость. BF45VH имеет бесщеточный двигатель 2,2 кВт и два диапазона: 70-700 и 300-4500 об/мин, плюс автоподачу стола по оси X - на верхнем диапазоне твердосплавная фреза Ø10 мм по стали выходит на свои режимы.
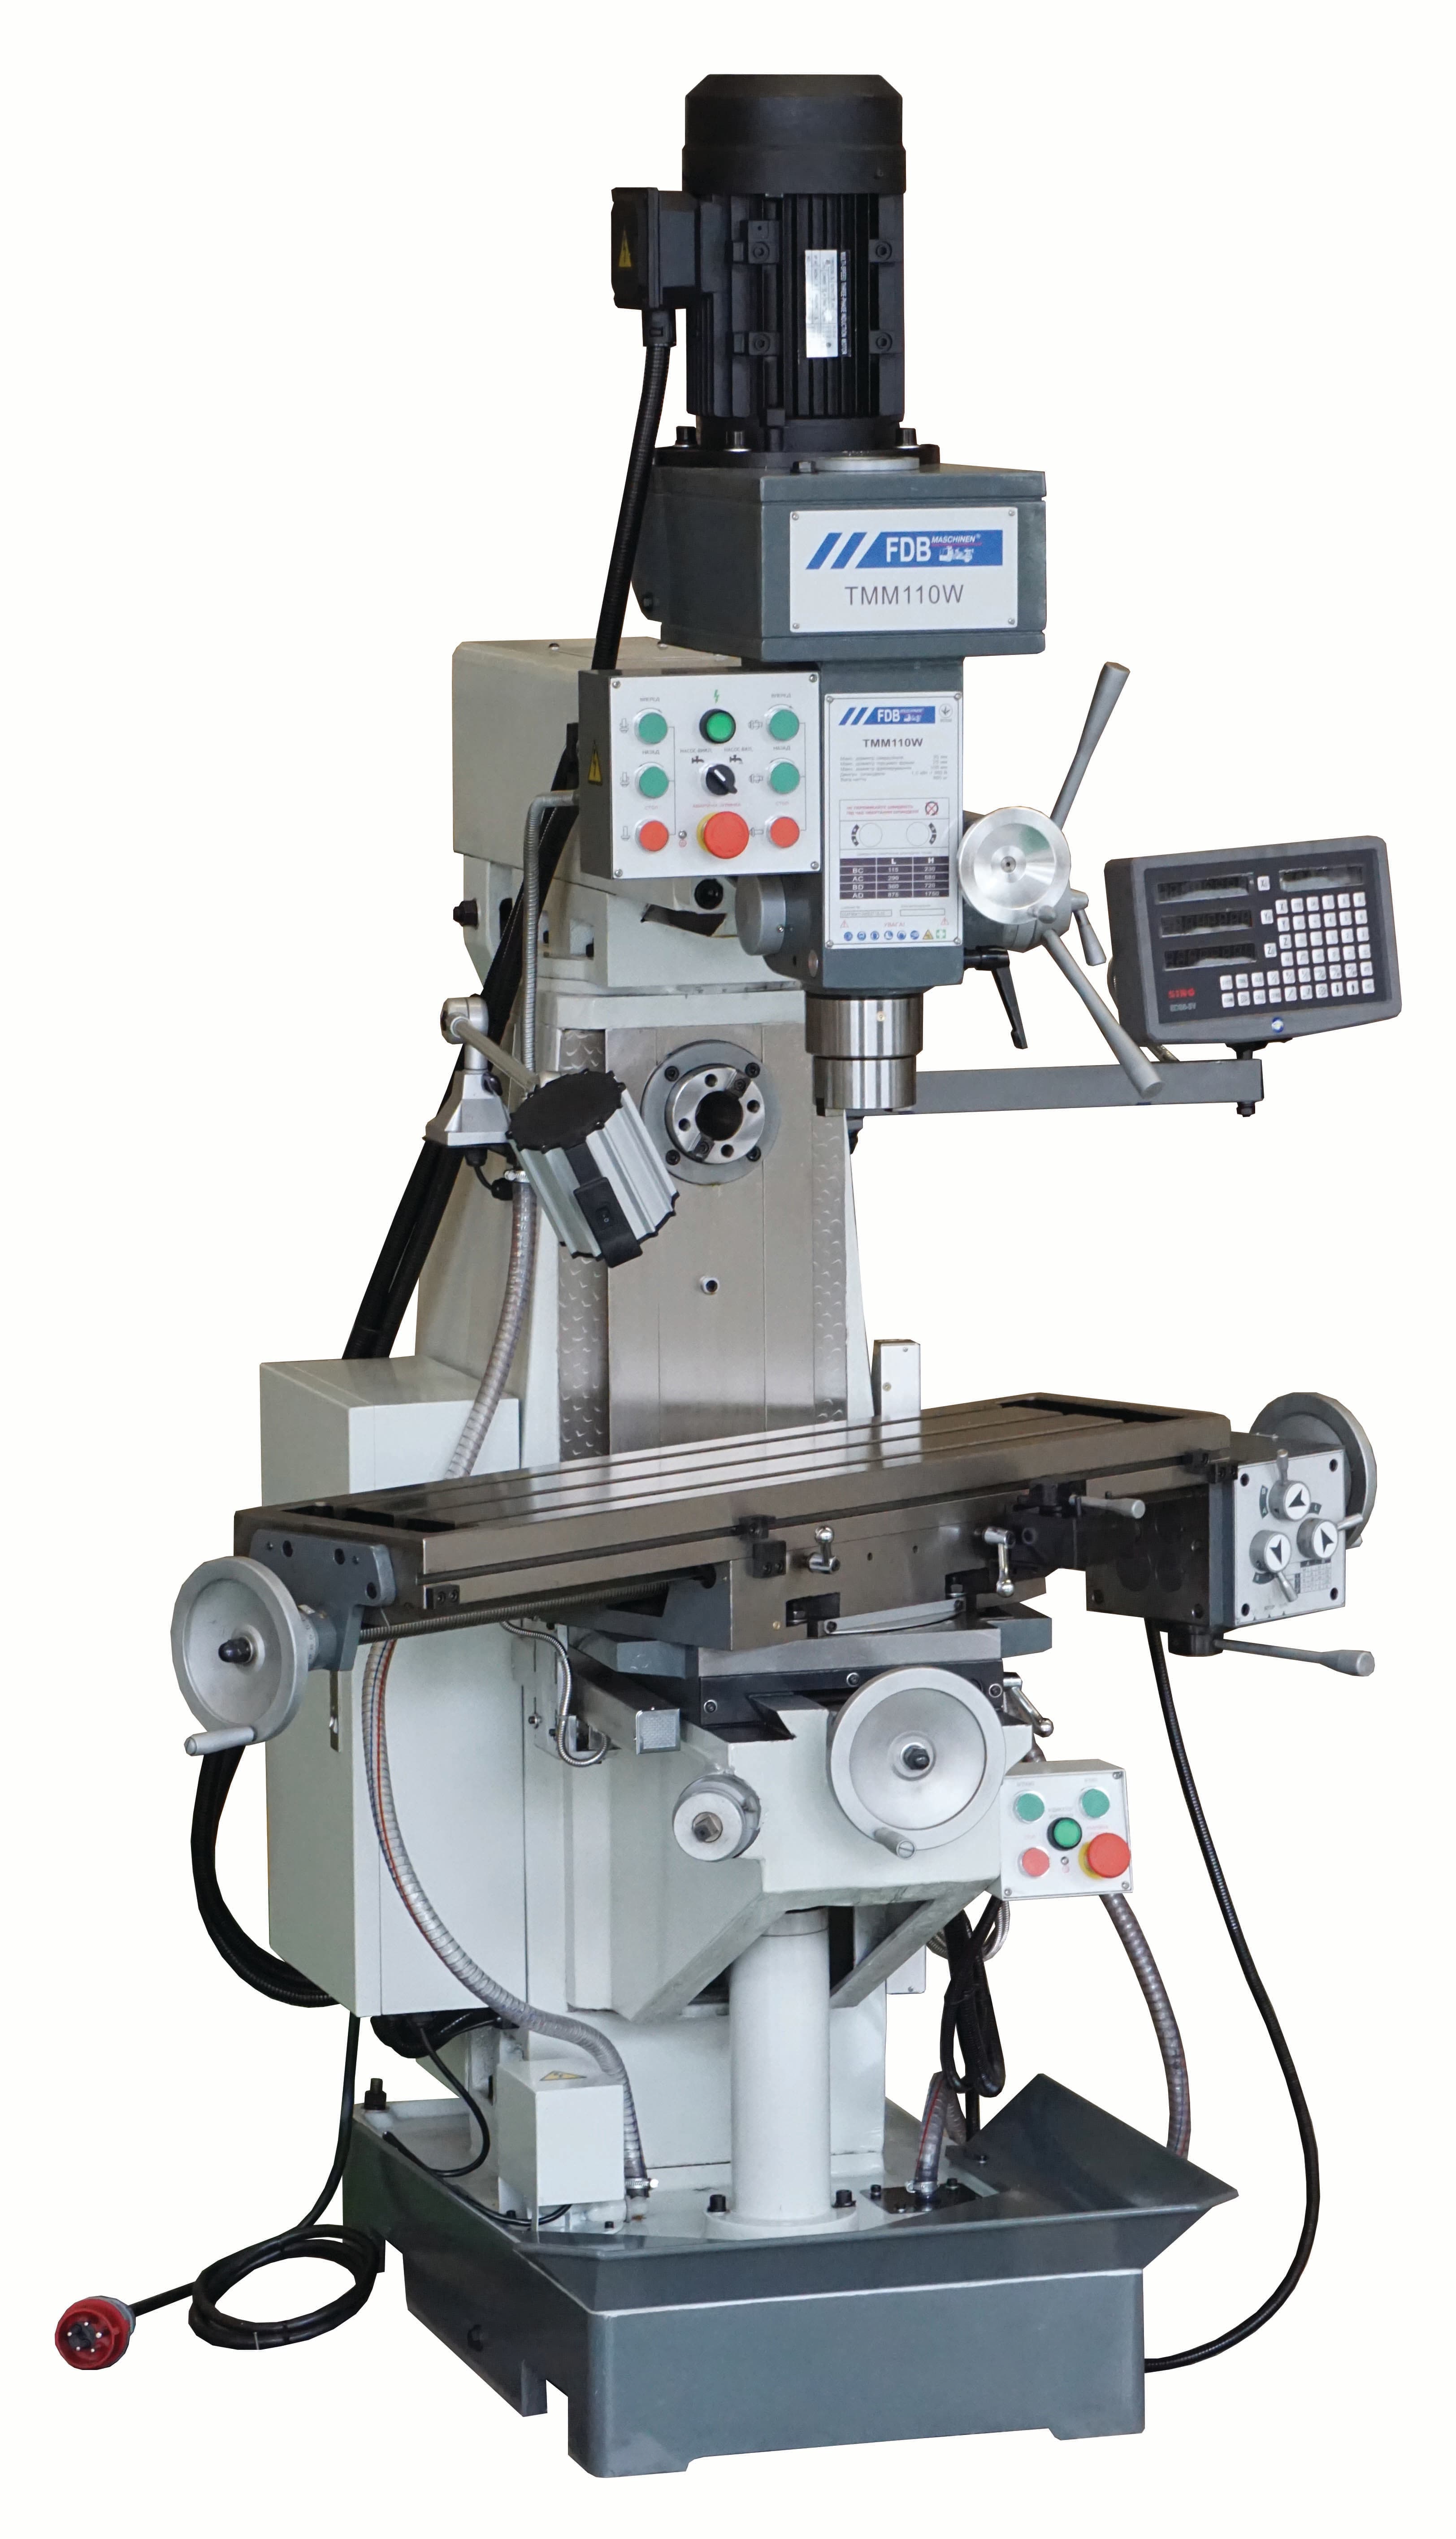
Для дисковых фрез, шлицев и зубчатых колес нужен универсальный станок с горизонтальным шпинделем, как TMM110W (конус ISO40, торцевое фрезерование до 100 мм). Для деления по окружности к нему ставят делительную головку УДГ Д-200.
Не менее важно, как закреплена деталь. Для фрезерования берите станочные тиски с точной направляющей, например прецизионные поворотные тиски 125 мм (от ~7 100 грн с НДС). Высоту тисков учитывайте в расстоянии от шпинделя до стола: на BF 20B оно 330 мм, и с тисками и длинной фрезой запас быстро заканчивается.
Как не сломать фрезу: типичные ошибки
Большинство сломанных фрез на ручных станках - не из-за брака, а из-за режимов и крепления. Охлаждение тоже важно: какую жидкость и как подавать, мы расписали в статье о СОЖ для станков. Проверьте себя по этому списку:
- На ручном станке с люфтом винта фрезеруйте встречным способом (подача против вращения фрезы). Попутное фрезерование может затянуть стол на величину люфта и сломать фрезу.
- Вылет фрезы делайте минимальным: жесткость падает очень быстро с увеличением вылета.
- Глубокий паз выбирайте за несколько проходов, а не на всю глубину сразу, особенно на легких станках.
- Для пазов берите фрезу с 2-3 зубьями - стружке есть куда выходить; 4 зуба и больше - для бокового и чистового фрезерования.
- Зажимайте пиноль и фиксируйте оси, которые не работают, - это убирает вибрацию.
- По стали подавайте СОЖ; алюминий без смазки налипает на зубья, и фреза с забитыми канавками ломается.
Частые вопросы
Чем концевая фреза отличается от шпоночной?
У шпоночной два зуба, торцевые кромки которых доходят до центра, поэтому она врезается вертикально, как сверло. Концевая с тремя и более зубьями обычно не предназначена для прямого врезания и лучше работает боком.
Какие фрезы брать для настольного сверлильно-фрезерного станка?
Концевые и шпоночные фрезы HSS Ø4-16 мм в цанговом патроне ER и небольшую торцевую фрезу в пределах паспорта (на BF 20B - до 63 мм). На оборотах до 2250 об/мин HSS используется полностью, а твердому сплаву малого диаметра оборотов не хватает.
Можно ли зажимать фрезу в сверлильный патрон или дрель?
Нет. Сверлильный патрон и подшипники дрели не держат боковых сил: фреза бьет, а патрон на конусе без тяги может соскочить. Для дрели существуют борфрезы для зачистки, а для фрезерования нужен цанговый патрон на фрезерном станке.
Что лучше: HSS или твердосплавная фреза?
На легких станках с невысокими оборотами - HSS: она вязкая, дешевле и перетачивается. Твердый сплав нужен для закаленных сталей и производительной обработки на жестком станке с высокими оборотами.
Какая фреза нужна для алюминия?
Концевая с 2-3 зубьями, большими полированными канавками и острой кромкой, без покрытия или с покрытием, к которому алюминий не налипает. Обороты выше, чем по стали, и обязательно смазка или СОЖ.
Чем фрезеровать Т-пазы?
Сначала концевой фрезой делают прямой паз на ширину шейки, затем Т-образной фрезой выбирают нижнюю широкую часть. Обе операции можно выполнить на вертикально-фрезерном или сверлильно-фрезерном станке.