Трубогиб своїми руками: що реально зробити і коли купити
Своїми руками реально зробити три типи трубогиба: шаблонний важільний для тонкостінних трубок, башмачний з гідравлічного домкрата для водогазопровідної труби і роликовий для дуг з профільної труби. Найскладніша деталь - башмак або ролик з канавкою точно під зовнішній діаметр труби: без неї труба сплющується, а на кожен діаметр потрібна своя. Заводський гідравлічний трубогиб з шістьма сегментами від 1/2 до 2 дюймів коштує від ~13 000 грн з ПДВ - порівняйте цю суму з кошторисом саморобки за чеклістом нижче.
Трубогиб своїми руками: які конструкції реально працюють
Саморобні трубогиби повторюють ті самі схеми, що й заводські, тільки з підручних деталей. Різниця не в принципі, а в точності канавок, жорсткості рами і повторюваності кута. Нижче - чотири варіанти, які роблять найчастіше, і для чого кожен годиться. Як влаштовані й чим відрізняються заводські моделі, детально розібрано в статті як вибрати трубогиб.
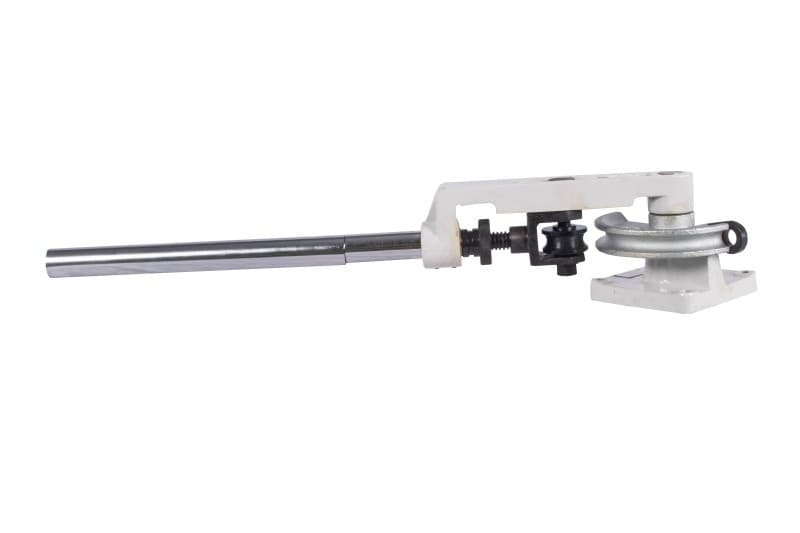
- Шаблонний (важільний). Диск або сектор з канавкою кріплять до верстака, кінець труби затискають упором, а важелем огинають трубу навколо шаблону. Радіус згину дорівнює радіусу шаблону по осі труби. Годиться для мідних і тонкостінних сталевих трубок малого діаметра.
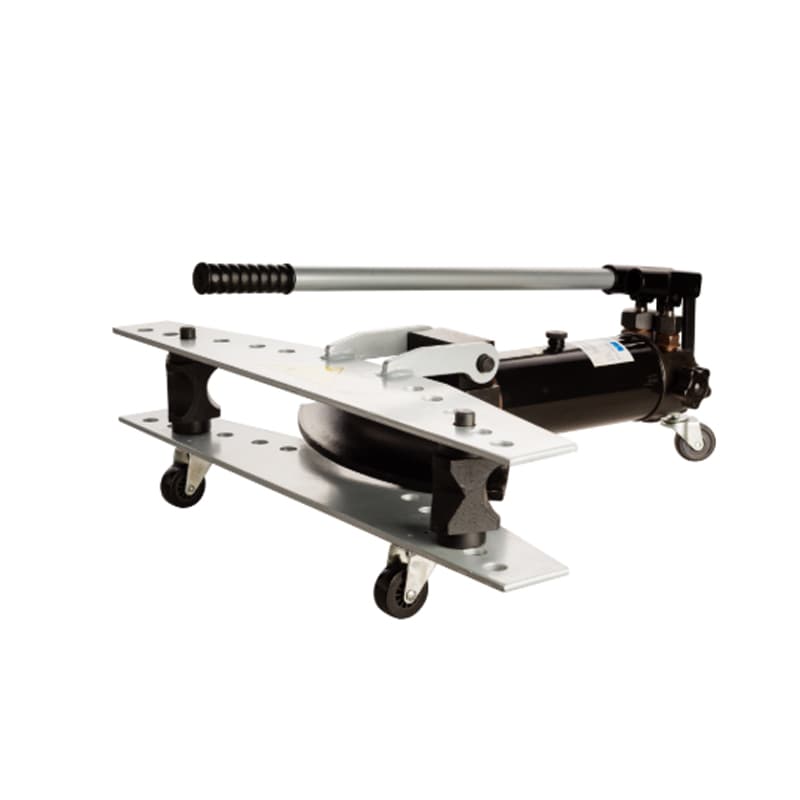
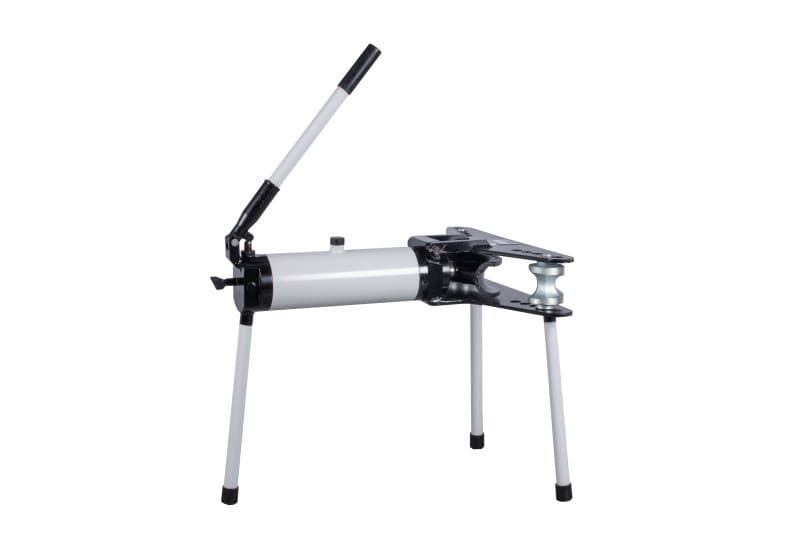
- Башмачний з домкрата. Пляшковий гідравлічний домкрат у сталевій рамі тисне башмаком на трубу, яка лежить на двох опорах. Це схема ручного гідравлічного трубогиба, розрахована на товстостінну водогазопровідну трубу.
- Роликовий (прокатний). Три ролики, середній підтискають гвинтом, трубу прокатують туди-назад за кілька проходів. Дає дугу великого радіуса з профільної або круглої труби - арки, навіси, теплиці.
- Без трубогиба. Трубу засипають сухим піском, заглушують і гнуть по шаблону, затиснувши в лещата, сталь іноді з нагрівом. Підходить для разових деталей, де форма згину не критична.
Яку трубу можна зігнути саморобним трубогибом
Перш ніж різати метал на раму, визначтеся з трубою. Саморобка добре працює в одному-двох типорозмірах і погано - як універсальний інструмент. Таблиця показує, що реально, а де без заводського інструмента не обійтися.
| Труба | Саморобна схема | Що зазвичай йде не так | Заводська альтернатива |
|---|---|---|---|
| Мідна і тонкостінна сталева трубка до 7/8″ | Шаблон з канавкою і важіль | Залом при шаблоні без канавки або не того діаметра | Ручний важільний трубогиб, до 180° |
| Водогазопровідна 1/2-2″, стінка 2,75-4,5 мм | Башмак на домкраті, дві опори | Овал і вм'ятина, якщо канавка башмака не під діаметр | Гідравлічний трубогиб 10-16 т з сегментами |
| Профільна труба під дугу великого радіуса | Три ролики з гвинтовим підтиском | Хвиля на стінці, гвинтова закрутка профілю | Профілегиб |
| Профільна труба під кут | Пропил і зварювання або нагрів | Складка на внутрішній стороні, вм'ятина | Важільний трубогиб з квадратними шаблонами, гнучкий верстат |
| Оцинкована труба | Будь-яка холодна схема | Нагрів руйнує цинк і дає шкідливі випари | Холодне гнуття на сегменті під діаметр |
| Нержавіюча тонкостінна труба | Не рекомендується | Складка, сплющення, сліди від чорної сталі | Верстат з дорном, підбір під трубу |
Радіус, сплющення і стінка: що перевірити до збирання
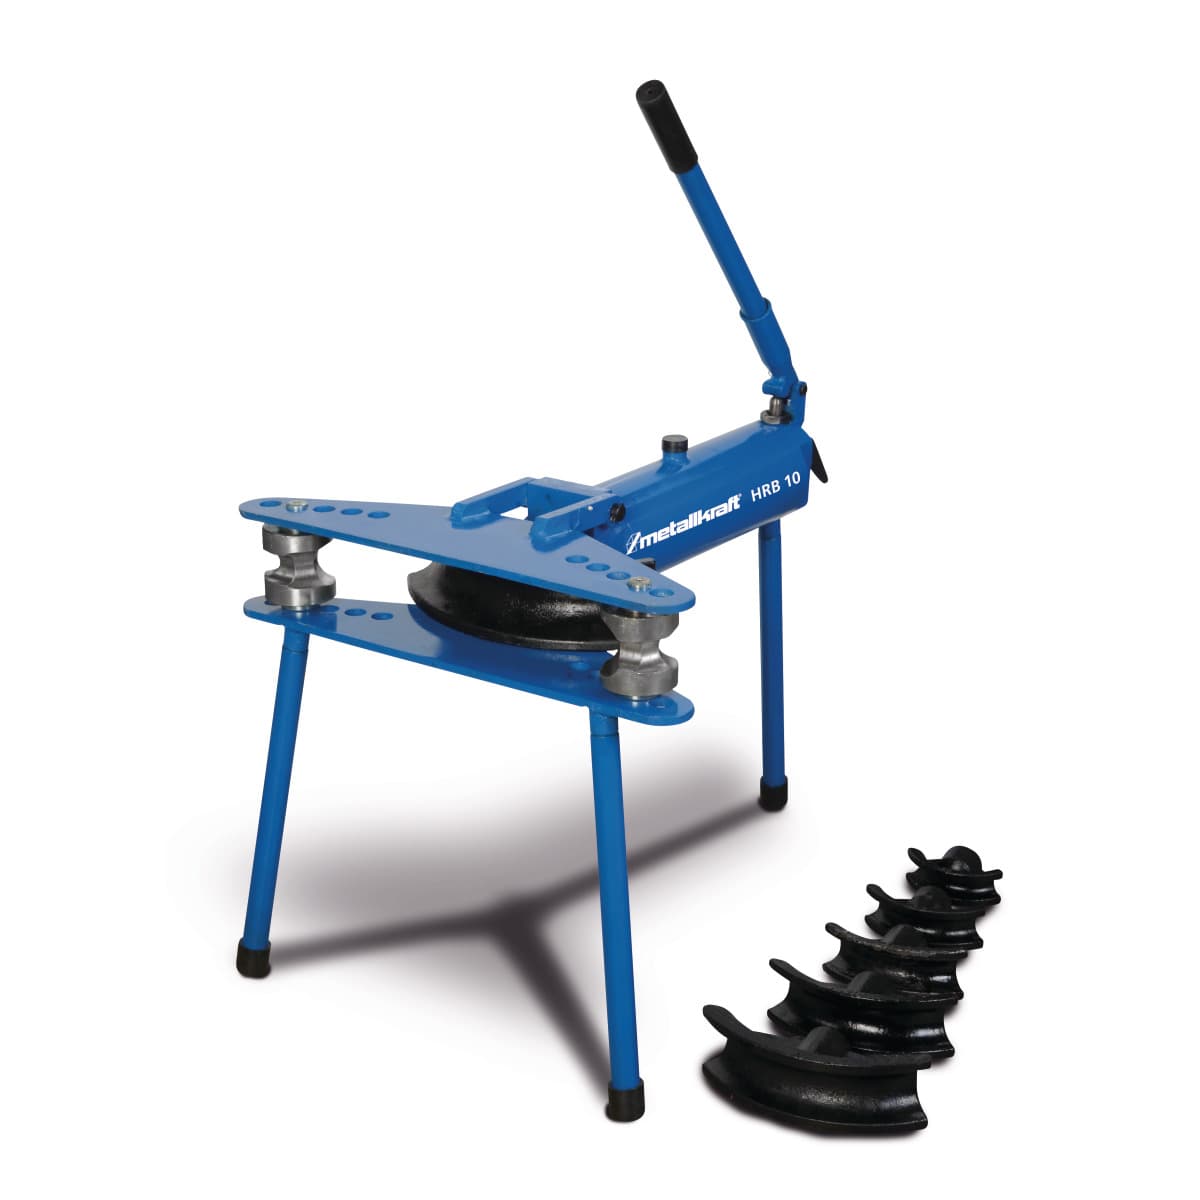
Радіус згину міряють по осі труби, а не по внутрішній стороні. Заводські сегменти задають його приблизно в три зовнішні діаметри: у паспорті Metallkraft HRB 10 мінімальний радіус 62 мм для труби 1/2 дюйма і 187 мм для 2 дюймів. Якщо саморобний башмак чи шаблон менший, стінка на внутрішній стороні піде складкою, а на зовнішній - стоншиться.
Головне, що відрізняє робочу саморобку від металобрухту, - канавка. Вона має охоплювати трубу по зовнішньому діаметру: для труби 1/2 дюйма це 21,3 мм, а не 12,7 мм. Плоский башмак або канавка більшого діаметра дають овал. Канавку точать на токарному верстаті, тому порахуйте токарні роботи одразу, на кожен діаметр окремо.
Довжину заготовки рахують по осі: довжина дуги дорівнює π × R × кут / 180. Для радіуса 100 мм і кута 90° це близько 157 мм. Труба після зняття навантаження трохи пружинить назад, тому гнуть з перегином, а величину поправки знаходять пробним згином. Загальні правила радіуса і пружинення - у статті гнуття металу.
- Виміряйте штангенциркулем зовнішній діаметр і стінку труби, а не беріть їх з назви.
- Звірте радіус шаблону чи башмака з радіусом, який потрібен за кресленням.
- Перевірте, чи канавка охоплює трубу без зазору по зовнішньому діаметру.
- Зробіть пробний згин на обрізку і заміряйте діаметр у зоні згину у двох напрямках - різниця показує овальність.
- Шов зварної труби кладіть збоку, у нейтральну зону, а не на зовнішню чи внутрішню сторону згину.
Трубогиб з домкрата своїми руками: схема і слабкі місця
Схема проста: дві щоки з листової сталі або швелера, між ними на пальцях два опорні ролики чи упори, а по центру пляшковий домкрат з башмаком на штоку. Домкрат висуває башмак, труба згинається між опорами. Зусилля, яке розвиває домкрат, повністю передається на раму, тому зварні шви і пальці мають його витримувати з запасом.
Для порівняння: заводський FDB HBM-240/16-R розвиває 16 т, має хід штока 240 мм і гне трубу 1/2-2 дюйми зі стінкою 2,75-4,5 мм на 90°. Ці цифри дають орієнтир, на яке навантаження розраховувати раму. Якщо в майстерні вже є гідравлічний прес, іноді простіше зробити до нього оснастку з башмаком і опорами, ніж окрему раму - про вибір такого преса в статті гідравлічний прес для майстерні.
- Башмак. Без точеної канавки під діаметр труба сплющується, і саме башмак найчастіше переробляють.
- Рама. Тонкі щоки розходяться під навантаженням, опори перекошуються, кут виходить різним.
- Домкрат. Не кожен пляшковий домкрат працює лежачи - перевірте інструкцію до нього, інакше він не тисне або підсмоктує повітря.
- Відстань між опорами. Вона впливає на форму згину, тому опори роблять переставними з кількома отворами.
- Кут. Упору немає, кут контролюють кутоміром після кожного качка, і серія однакових деталей виходить важко.
Трубогиб для профільної труби своїми руками
Для дуг з профілю роблять роликовий профілегиб: два нижні опорні ролики, верхній притискний на гвинті, привід рукояткою через вал або ланцюг. Ролики мають бути сталевими і з бортами по ширині профілю, інакше стінка йде хвилею, а труба закручується по гвинтовій. Як вибрати ролики і привід, розказано в статті профілегиб: як гнути профільну трубу.
Кут на невеликому профілі саморобним шаблоном отримати важко: стінка вминається. Заводський важільний Proma ROT-180K має шаблони під квадратну трубу 3/4 і 1 дюйм зі стінкою 0,8-1,2 мм, а універсальний гнучкий станок Proma UO-120 гне квадратну трубу 16x16 мм холодним способом і 30x30 мм з нагрівом, кут до 120°.
Скільки коштує саморобний трубогиб: порахуйте свої витрати
Ціни на метал, токарні роботи і домкрати змінюються, тому готової суми ми не наводимо. Заповніть свої цифри за списком нижче і складіть їх. Не забудьте, що башмак або шаблон потрібен на кожен діаметр окремо.
Отриману суму порівняйте із заводським інструментом: гідравлічні трубогиби з набором сегментів у нашому каталозі коштують від ~13 000 до ~30 000 грн з ПДВ, ручний важільний ROT-180K - близько 17 900 грн. Для заводських верстатів діє гарантія 12 місяців, компаніям виставляємо рахунок з ПДВ.
- Метал на раму: лист, швелер або кутник - ___ грн.
- Пальці, осі, болти, підшипники для роликів - ___ грн.
- Домкрат або гвинтовий притиск з запасом за зусиллям - ___ грн.
- Токарні роботи: башмак, ролики або шаблони, кількість діаметрів × ціна однієї деталі - ___ грн.
- Електроди, відрізні й зачисні круги, фарба - ___ грн.
- Ваш час: години на креслення, різання, зварювання і доведення × ваша погодинна ставка - ___ грн.
- Труби, зіпсовані на пробних згинах, - ___ грн.
Саморобний чи заводський: що вибрати під задачу
Саморобка виправдана, коли труба одна, деталей кілька і форма не критична. Коли діаметрів кілька, потрібен точний кут або труба йде в систему під тиском, раціональніше заводський інструмент. Моделі з нашого каталогу, ціни округлені, з ПДВ:
Вальці для листа і гнучкі верстати для смуги зібрані в розділі листогиби, вальці, ножиці, а різницю між ними пояснює стаття як вибрати листогиб і вальці. Якщо труба нестандартна, надішліть розміри через форму запиту - підберемо інструмент.
| Задача | Саморобка | Заводський варіант | Ціна з ПДВ |
|---|---|---|---|
| Кілька дуг для теплиці з профілю | Так, роликовий профілегиб | Профілегиб | залежить від моделі |
| Разовий відвід з труби 1/2-1″ без тиску | Так, башмак на домкраті або пісок | FDB HBM-240/16-R, 16 т, 90° | ~13 000 грн |
| Опалення, вода, газ 1/2-2″, кути до 120° | Ні, потрібні сегменти під кожен діаметр | Metallkraft HRB 10, 6 сегментів, радіус 62-187 мм | ~18 600 грн |
| Труби 20-60 мм, кут до 110° | Ні | Proma HOT-150, 10 т, хід 150 мм | ~29 900 грн |
| Мідні трубки 3/8-7/8″, кут до 180° | Можливо, шаблон з канавкою | Proma ROT-180K | ~17 900 грн |
| Смуга, пруток, квадрат до 16x16 мм | Можливо, оправка в лещатах | Proma UO-120, до 120° | ~17 000 грн |
Типові помилки при виготовленні трубогиба
Більшість невдалих саморобок ламається не через ідею, а через дрібниці, які на кресленні здаються неважливими:
- Ролики з дерева чи пластику: під навантаженням вони мнуться, а радіус пливе.
- Один башмак на всі труби - менші труби сплющуються, більші не лягають у канавку.
- Радіус шаблону менший за потрібний - складка на внутрішній стороні згину.
- Нагрів оцинкованої труби - згорілий цинк, шкідливі випари і корозія в місці згину.
- Пісок вологий або засипаний не щільно - пара при нагріві і вм'ятина там, де залишилася порожнина.
- Гнуття відразу чистової деталі без пробного згину - кут з поправкою на пружинення невідомий.
Часті запитання
Як зробити трубогиб з домкрата?
Потрібні жорстка рама з двома опорами, пляшковий домкрат, що працює в потрібному положенні, і башмак з точеною канавкою під зовнішній діаметр труби. Без канавки під діаметр труба сплющиться.
Як зігнути трубу без трубогиба?
Сталеву трубу засипають сухим піском, щільно утрамбовують, заглушують кінці і гнуть по шаблону, іноді з нагрівом. Для разових деталей це працює, але овальність і стоншення стінки непередбачувані.
Як зігнути профільну трубу своїми руками?
Дугу великого радіуса прокатують на роликовому профілегибі за кілька проходів. Кут на профілі отримують пропилом і зварюванням або на важільному трубогибі з квадратними шаблонами.
Який мінімальний радіус згину труби?
Він залежить від труби і стінки. Заводські сегменти гідравлічних трубогибів задають радіус приблизно в три зовнішні діаметри: у Metallkraft HRB 10 це 62 мм для 1/2 дюйма і 187 мм для 2 дюймів.
Чи вигідно робити трубогиб самому?
Залежить від ваших витрат на метал, токарні роботи і час. Порахуйте їх за чеклістом і порівняйте із заводським гідравлічним трубогибом від ~13 000 грн з ПДВ.
Чи можна гнути оцинковану трубу з нагрівом?
Не варто: нагрів руйнує цинкове покриття, дає шкідливі випари, а місце згину потім іржавіє. Оцинковану трубу гнуть холодним способом на сегменті під її діаметр.