Трубогиб своими руками: что реально сделать и когда купить
Своими руками реально сделать три типа трубогиба: шаблонный рычажный для тонкостенных трубок, башмачный из гидравлического домкрата для водогазопроводной трубы и роликовый для дуг из профильной трубы. Самая сложная деталь - башмак или ролик с канавкой точно под наружный диаметр трубы: без неё труба сплющивается, а на каждый диаметр нужна своя. Заводской гидравлический трубогиб с шестью сегментами от 1/2 до 2 дюймов стоит от ~13 000 грн с НДС - сравните эту сумму со сметой самоделки по чек-листу ниже.
Трубогиб своими руками: какие конструкции реально работают
Самодельные трубогибы повторяют те же схемы, что и заводские, только из подручных деталей. Разница не в принципе, а в точности канавок, жёсткости рамы и повторяемости угла. Ниже - четыре варианта, которые делают чаще всего, и для чего годится каждый. Как устроены и чем отличаются заводские модели, подробно разобрано в статье как выбрать трубогиб.
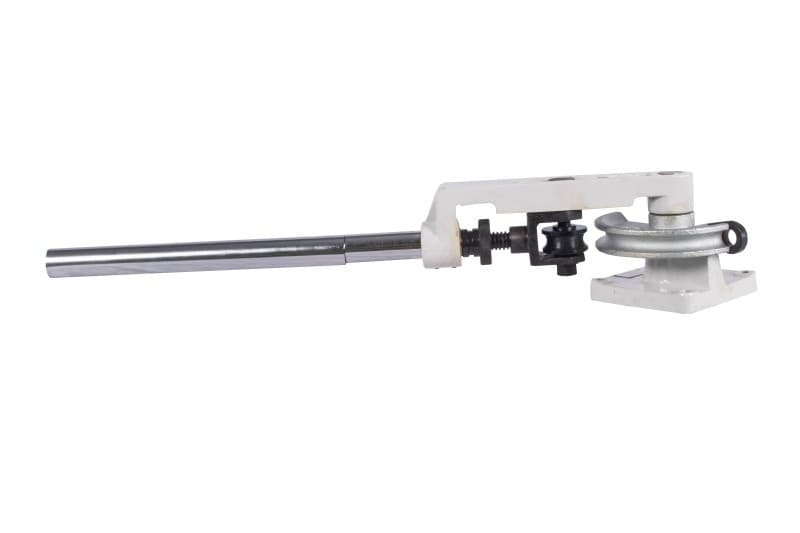
- Шаблонный (рычажный). Диск или сектор с канавкой крепят к верстаку, конец трубы зажимают упором, а рычагом огибают трубу вокруг шаблона. Радиус гиба равен радиусу шаблона по оси трубы. Годится для медных и тонкостенных стальных трубок малого диаметра.
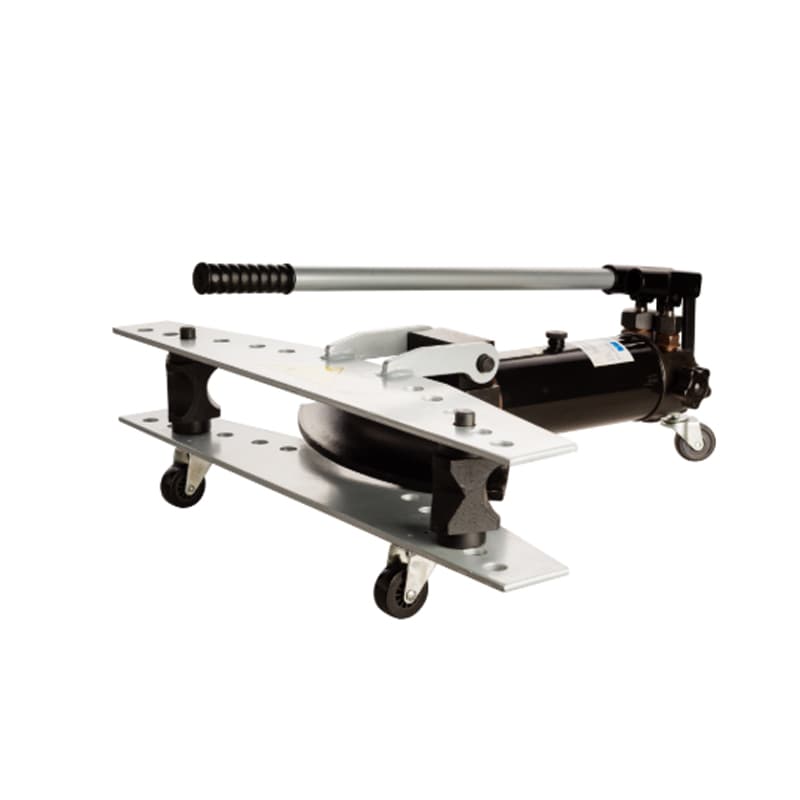
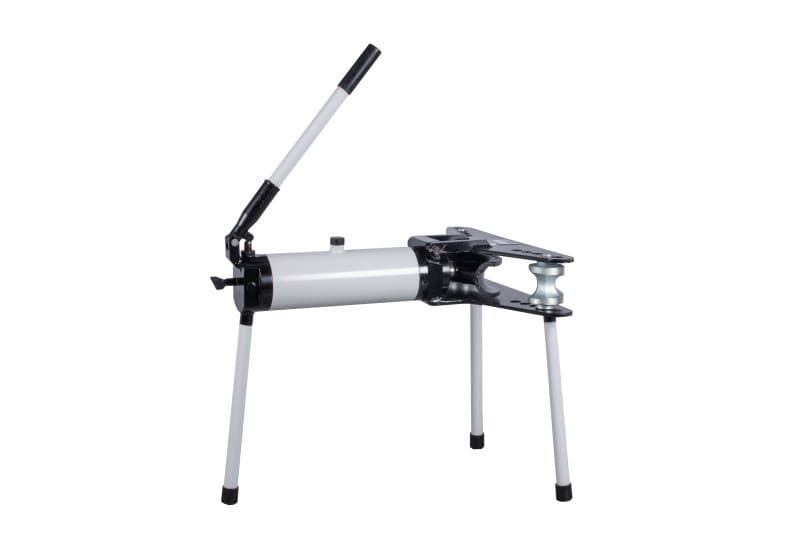
- Башмачный из домкрата. Бутылочный гидравлический домкрат в стальной раме давит башмаком на трубу, лежащую на двух опорах. Это схема ручного гидравлического трубогиба, рассчитанная на толстостенную водогазопроводную трубу.
- Роликовый (прокатный). Три ролика, средний поджимают винтом, трубу прокатывают туда-обратно за несколько проходов. Даёт дугу большого радиуса из профильной или круглой трубы - арки, навесы, теплицы.
- Без трубогиба. Трубу засыпают сухим песком, заглушают и гнут по шаблону, зажав в тиски, сталь иногда с нагревом. Подходит для разовых деталей, где форма гиба не критична.
Какую трубу можно согнуть самодельным трубогибом
Прежде чем резать металл на раму, определитесь с трубой. Самоделка хорошо работает в одном-двух типоразмерах и плохо - как универсальный инструмент. Таблица показывает, что реально, а где без заводского инструмента не обойтись.
| Труба | Самодельная схема | Что обычно идёт не так | Заводская альтернатива |
|---|---|---|---|
| Медная и тонкостенная стальная трубка до 7/8″ | Шаблон с канавкой и рычаг | Залом при шаблоне без канавки или не того диаметра | Ручной рычажный трубогиб, до 180° |
| Водогазопроводная 1/2-2″, стенка 2,75-4,5 мм | Башмак на домкрате, две опоры | Овал и вмятина, если канавка башмака не под диаметр | Гидравлический трубогиб 10-16 т с сегментами |
| Профильная труба под дугу большого радиуса | Три ролика с винтовым поджимом | Волна на стенке, винтовая закрутка профиля | Профилегиб |
| Профильная труба под угол | Пропил и сварка или нагрев | Складка на внутренней стороне, вмятина | Рычажный трубогиб с квадратными шаблонами, гибочный станок |
| Оцинкованная труба | Любая холодная схема | Нагрев разрушает цинк и даёт вредные испарения | Холодная гибка на сегменте под диаметр |
| Нержавеющая тонкостенная труба | Не рекомендуется | Складка, сплющивание, следы от чёрной стали | Станок с дорном, подбор под трубу |
Радиус, сплющивание и стенка: что проверить до сборки
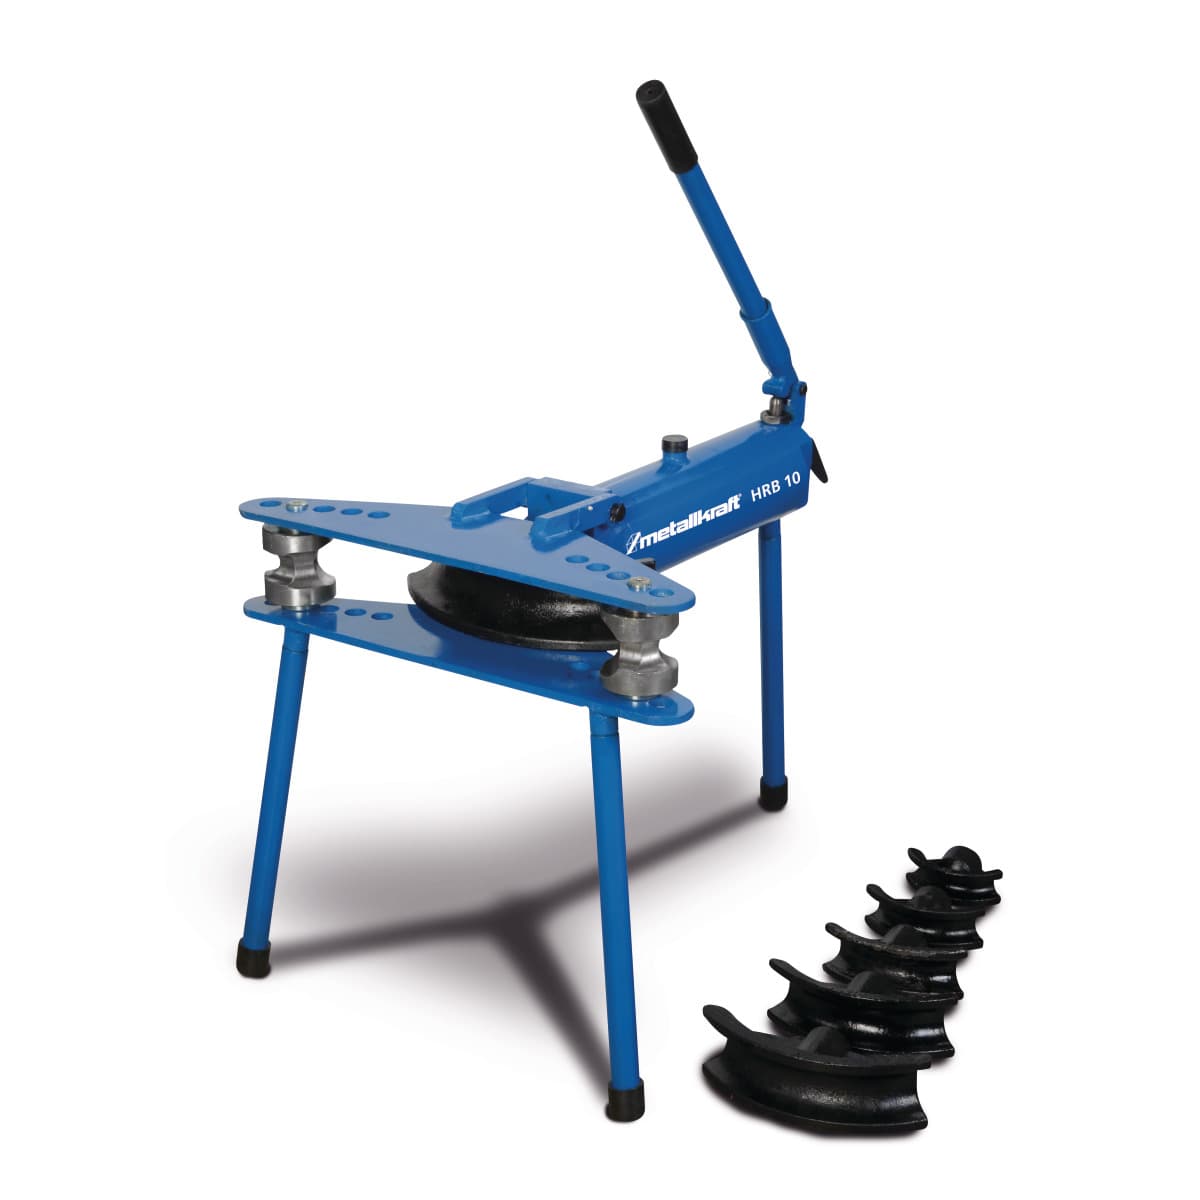
Радиус гиба измеряют по оси трубы, а не по внутренней стороне. Заводские сегменты задают его примерно в три наружных диаметра: в паспорте Metallkraft HRB 10 минимальный радиус 62 мм для трубы 1/2 дюйма и 187 мм для 2 дюймов. Если самодельный башмак или шаблон меньше, стенка на внутренней стороне пойдёт складкой, а на наружной - утонится.
Главное, что отличает рабочую самоделку от металлолома, - канавка. Она должна охватывать трубу по наружному диаметру: для трубы 1/2 дюйма это 21,3 мм, а не 12,7 мм. Плоский башмак или канавка большего диаметра дают овал. Канавку точат на токарном станке, поэтому посчитайте токарные работы сразу, на каждый диаметр отдельно.
Длину заготовки считают по оси: длина дуги равна π × R × угол / 180. Для радиуса 100 мм и угла 90° это около 157 мм. Труба после снятия нагрузки немного пружинит назад, поэтому гнут с перегибом, а величину поправки находят пробным гибом. Общие правила радиуса и пружинения - в статье гибка металла.
- Измерьте штангенциркулем наружный диаметр и стенку трубы, а не берите их из названия.
- Сверьте радиус шаблона или башмака с радиусом, который нужен по чертежу.
- Проверьте, охватывает ли канавка трубу без зазора по наружному диаметру.
- Сделайте пробный гиб на обрезке и замерьте диаметр в зоне гиба в двух направлениях - разница показывает овальность.
- Шов сварной трубы кладите сбоку, в нейтральную зону, а не на наружную или внутреннюю сторону гиба.
Трубогиб из домкрата своими руками: схема и слабые места
Схема простая: две щеки из листовой стали или швеллера, между ними на пальцах два опорных ролика или упора, а по центру бутылочный домкрат с башмаком на штоке. Домкрат выдвигает башмак, труба сгибается между опорами. Усилие, которое развивает домкрат, полностью передаётся на раму, поэтому сварные швы и пальцы должны выдерживать его с запасом.
Для сравнения: заводской FDB HBM-240/16-R развивает 16 т, имеет ход штока 240 мм и гнёт трубу 1/2-2 дюйма со стенкой 2,75-4,5 мм на 90°. Эти цифры дают ориентир, на какую нагрузку рассчитывать раму. Если в мастерской уже есть гидравлический пресс, иногда проще сделать к нему оснастку с башмаком и опорами, чем отдельную раму - о выборе такого пресса в статье гидравлический пресс для мастерской.
- Башмак. Без точёной канавки под диаметр труба сплющивается, и именно башмак чаще всего переделывают.
- Рама. Тонкие щеки расходятся под нагрузкой, опоры перекашиваются, угол получается разным.
- Домкрат. Не каждый бутылочный домкрат работает лёжа - проверьте его инструкцию, иначе он не давит или подсасывает воздух.
- Расстояние между опорами. Оно влияет на форму гиба, поэтому опоры делают переставными с несколькими отверстиями.
- Угол. Упора нет, угол контролируют угломером после каждого качка, и серия одинаковых деталей получается с трудом.
Трубогиб для профильной трубы своими руками
Для дуг из профиля делают роликовый профилегиб: два нижних опорных ролика, верхний прижимной на винте, привод рукояткой через вал или цепь. Ролики должны быть стальными и с бортами по ширине профиля, иначе стенка идёт волной, а труба закручивается по винтовой. Как выбрать ролики и привод, рассказано в статье профилегиб: как гнуть профильную трубу.
Угол на небольшом профиле самодельным шаблоном получить сложно: стенка вминается. Заводской рычажный Proma ROT-180K имеет шаблоны под квадратную трубу 3/4 и 1 дюйм со стенкой 0,8-1,2 мм, а универсальный гибочный станок Proma UO-120 гнёт квадратную трубу 16x16 мм холодным способом и 30x30 мм с нагревом, угол до 120°.
Сколько стоит самодельный трубогиб: посчитайте свои затраты
Цены на металл, токарные работы и домкраты меняются, поэтому готовой суммы мы не приводим. Заполните свои цифры по списку ниже и сложите их. Не забудьте, что башмак или шаблон нужен на каждый диаметр отдельно.
Полученную сумму сравните с заводским инструментом: гидравлические трубогибы с набором сегментов в нашем каталоге стоят от ~13 000 до ~30 000 грн с НДС, ручной рычажный ROT-180K - около 17 900 грн. На заводские станки действует гарантия 12 месяцев, компаниям выставляем счёт с НДС.
- Металл на раму: лист, швеллер или уголок - ___ грн.
- Пальцы, оси, болты, подшипники для роликов - ___ грн.
- Домкрат или винтовой прижим с запасом по усилию - ___ грн.
- Токарные работы: башмак, ролики или шаблоны, количество диаметров × цена одной детали - ___ грн.
- Электроды, отрезные и зачистные круги, краска - ___ грн.
- Ваше время: часы на чертёж, резку, сварку и доводку × ваша почасовая ставка - ___ грн.
- Трубы, испорченные на пробных гибах, - ___ грн.
Самодельный или заводской: что выбрать под задачу
Самоделка оправдана, когда труба одна, деталей несколько и форма не критична. Когда диаметров несколько, нужен точный угол или труба идёт в систему под давлением, рациональнее заводской инструмент. Модели из нашего каталога, цены округлены, с НДС:
Вальцы для листа и гибочные станки для полосы собраны в разделе листогибы, вальцы, ножницы, а разницу между ними объясняет статья как выбрать листогиб и вальцы. Если труба нестандартная, пришлите размеры через форму запроса - подберём инструмент.
| Задача | Самоделка | Заводской вариант | Цена с НДС |
|---|---|---|---|
| Несколько дуг для теплицы из профиля | Да, роликовый профилегиб | Профилегиб | зависит от модели |
| Разовый отвод из трубы 1/2-1″ без давления | Да, башмак на домкрате или песок | FDB HBM-240/16-R, 16 т, 90° | ~13 000 грн |
| Отопление, вода, газ 1/2-2″, углы до 120° | Нет, нужны сегменты под каждый диаметр | Metallkraft HRB 10, 6 сегментов, радиус 62-187 мм | ~18 600 грн |
| Трубы 20-60 мм, угол до 110° | Нет | Proma HOT-150, 10 т, ход 150 мм | ~29 900 грн |
| Медные трубки 3/8-7/8″, угол до 180° | Возможно, шаблон с канавкой | Proma ROT-180K | ~17 900 грн |
| Полоса, пруток, квадрат до 16x16 мм | Возможно, оправка в тисках | Proma UO-120, до 120° | ~17 000 грн |
Типичные ошибки при изготовлении трубогиба
Большинство неудачных самоделок ломается не из-за идеи, а из-за мелочей, которые на чертеже кажутся неважными:
- Ролики из дерева или пластика: под нагрузкой они мнутся, а радиус плывёт.
- Один башмак на все трубы - меньшие трубы сплющиваются, большие не ложатся в канавку.
- Радиус шаблона меньше нужного - складка на внутренней стороне гиба.
- Нагрев оцинкованной трубы - сгоревший цинк, вредные испарения и коррозия в месте гиба.
- Песок влажный или засыпан неплотно - пар при нагреве и вмятина там, где осталась пустота.
- Гибка сразу чистовой детали без пробного гиба - угол с поправкой на пружинение неизвестен.
Частые вопросы
Как сделать трубогиб из домкрата?
Нужны жёсткая рама с двумя опорами, бутылочный домкрат, работающий в нужном положении, и башмак с точёной канавкой под наружный диаметр трубы. Без канавки под диаметр труба сплющится.
Как согнуть трубу без трубогиба?
Стальную трубу засыпают сухим песком, плотно утрамбовывают, заглушают концы и гнут по шаблону, иногда с нагревом. Для разовых деталей это работает, но овальность и утонение стенки непредсказуемы.
Как согнуть профильную трубу своими руками?
Дугу большого радиуса прокатывают на роликовом профилегибе за несколько проходов. Угол на профиле получают пропилом и сваркой или на рычажном трубогибе с квадратными шаблонами.
Какой минимальный радиус гиба трубы?
Он зависит от трубы и стенки. Заводские сегменты гидравлических трубогибов задают радиус примерно в три наружных диаметра: у Metallkraft HRB 10 это 62 мм для 1/2 дюйма и 187 мм для 2 дюймов.
Выгодно ли делать трубогиб самому?
Зависит от ваших затрат на металл, токарные работы и время. Посчитайте их по чек-листу и сравните с заводским гидравлическим трубогибом от ~13 000 грн с НДС.
Можно ли гнуть оцинкованную трубу с нагревом?
Не стоит: нагрев разрушает цинковое покрытие, даёт вредные испарения, а место гиба потом ржавеет. Оцинкованную трубу гнут холодным способом на сегменте под её диаметр.