Сверло по металлу: как выбрать - HSS, кобальт, твердый сплав
Для конструкционной стали, чугуна и алюминия достаточно шлифованного сверла HSS (Р6М5, маркировка HSS-G) с углом при вершине 118-135°. Для нержавейки и легированной стали берите кобальтовые HSS-Co (5-8% кобальта) с углом 135° и сниженными оборотами. Твердый сплав оправдан только на жестком станке с подачей СОЖ, а сверла больше 13-16 мм обычно имеют хвостовик конус Морзе и ставятся прямо в шпиндель сверлильного станка.
Виды сверл по металлу и где их применяют
Когда говорят «сверло по металлу», чаще всего имеют в виду спиральное сверло: две винтовые канавки, две режущие кромки и поперечная кромка на вершине. Но для разных задач есть и другие формы, и путаница между ними - частая причина испорченных отверстий.
Ступенчатое сверло работает только в тонком металле: толщина листа не должна превышать высоту ступени (максимальную толщину смотрите в паспорте конкретного сверла), иначе отверстие получится с уступом. Для больших отверстий в толстом листе и балке лучше подходят корончатые сверла - они вырезают только кольцо, а не весь объем металла.
Набор сверл по металлу для мастерской практичнее всего такой: 19 штук от 1 до 10 мм с шагом 0,5 мм или 25 штук до 13 мм. Диаметры под резьбу (6,8 мм под М8, 8,5 - под М10, 10,2 - под М12) изнашиваются первыми, их стоит держать в запасе поштучно, а точный диаметр под любую резьбу даст калькулятор сверла под резьбу.
- Спиральное короткое (DIN 1897) - самое жесткое, меньше уводит, хорошо для сверления с рук и по твердым материалам.
- Спиральное стандартной длины (DIN 338, ГОСТ 10902) - основной рабочий тип для отверстий глубиной до 3-5 диаметров.
- Удлиненное (DIN 340) - для глубоких отверстий; легче гнется, поэтому требует меньшей подачи и частого вывода стружки.
- Ступенчатое - для тонкого листа, профильной трубы и корпусов щитов: одним сверлом получаются отверстия нескольких диаметров.
- Центровочное - для точного начала отверстия на станке, чтобы спиральное сверло не уводило.
- Корончатое (кольцевая фреза) - для отверстий от 12 мм в листе и балке, в основном на магнитных станках.
Материал сверла: HSS, кобальтовые HSS-Co или твердый сплав
Материал определяет, сколько отверстий пройдет сверло и по какому металлу. Основа почти всех сверл по металлу - быстрорежущая сталь HSS (отечественный аналог - Р6М5). Она сохраняет твердость при нагреве примерно до 600 °C, поэтому в обычной стали на умеренных оборотах работает даже без обильного охлаждения.
Кобальтовые сверла (HSS-Co, HSS-E, аналог Р6М5К5) содержат 5-8% кобальта. Кобальт не делает сверло вечным, но повышает теплостойкость: кромка держится там, где обычное HSS уже синеет и тупится. Твердый сплав (карбид вольфрама) еще тверже и допускает в несколько раз более высокую скорость резания, но он хрупкий: от биения шпинделя или перекоса детали кромка выкрашивается.
Надпись «HSS» на хвостовике без марки стали и стандарта часто означает дешевое катаное сверло. Для работы на станке берите полностью шлифованные сверла с указанным стандартом (DIN 338, ГОСТ 10902) и маркой. Относительная цена в таблице ориентировочная, за базу взято шлифованное HSS того же диаметра.
| Тип | Маркировка | Цвет (обычно) | Для чего | Относительная цена |
|---|---|---|---|---|
| Катаное HSS | HSS-R | черный | мягкая сталь, разовые отверстия дрелью | дешевле базы |
| Шлифованное HSS | HSS-G, Р6М5, M2 | светлый или золотистый (TiN) | конструкционная сталь, чугун, алюминий, латунь | база, ×1 |
| Кобальт 5% | HSS-Co5, HSS-E, Р6М5К5, M35 | янтарный, бронзовый | нержавейка, легированная и улучшенная сталь | ×1,5-2 |
| Кобальт 8% | HSS-Co8, M42 | янтарный | жаропрочные стали, серийное сверление нержавейки | ×2-3 |
| Твердый сплав | VHM, HM, Carbide | серый матовый, часто с покрытием TiAlN | серия на жестком станке с СОЖ, закаленная сталь | ×5-10 и больше |
Покрытие и цвет: черные, золотые, бронзовые сверла
Цвет сверла подсказывает способ обработки, но не гарантирует качество. Разбирайте его так:
Так что на вопрос «какие сверла по металлу лучше - черные или золотые» ответ такой: в конструкционной стали шлифованное сверло с TiN служит дольше черного катаного, а в нержавейке оба проигрывают кобальтовому. Золотистый цвет без маркировки HSS-G или стандарта может быть лишь декоративным напылением.
- Черный (оксидирование, обработка паром) - тонкая пленка против коррозии и налипания стружки. Так обычно выглядят катаные HSS-R. Твердость пленка не повышает.
- Светлый, блестящий - шлифованное HSS без покрытия. Кромки точные, сверло хорошо перетачивается.
- Золотистый TiN (нитрид титана) - твердое покрытие, которое снижает трение и износ. После заточки оно исчезает с задних поверхностей, и часть преимущества теряется.
- Янтарный или бронзовый - обычно цвет отпуска кобальтовой стали, а не покрытие. Не путайте с TiN: смотрите маркировку на хвостовике.
- Фиолетово-серый TiAlN (AlTiN) - покрытие для твердого сплава и скоростной обработки, выдерживает более высокую температуру, чем TiN.
Угол при вершине 118 или 135 градусов и форма заточки
Угол при вершине - это угол между двумя главными режущими кромками. Стандартные 118° - универсальная заточка для конструкционной стали, чугуна и цветных металлов. Такое сверло легко врезается в мягкий металл, но без кернения «гуляет» по поверхности.
135° делают на сверлах для более твердых материалов - нержавейки и легированной стали. Кромки короче и прочнее, а с крестообразной подточкой поперечной кромки (split point, форма C по DIN 1412) сверло центрируется само и требует заметно меньшего осевого усилия. Для сверления дрелью по листу 135° с подточкой - самый удобный вариант.
Для латуни и бронзы передний угол на кромках стоит подточить до нуля, иначе сверло затягивает в металл на выходе. Как вывести углы вручную или на станке, подробно описано в статье как заточить сверло.
Если в цеху за смену тупится десяток сверл, переточка окупается быстрее закупки новых. Для этого есть станки для заточки сверл; самый простой Opti GQ-D13 стоит от ~2 900 грн с НДС. Он точит сверла 3-13 мм только под угол 118°; под 135° затачивать придется иначе.
Хвостовик: цилиндрический или конус Морзе, и под какой станок
Сверла до 13-16 мм обычно имеют цилиндрический хвостовик и зажимаются в патрон. В патроне сверло держится трением, поэтому большой диаметр под нагрузкой проворачивается и портит хвостовик. У большинства ручных дрелей патрон до 13 мм, у настольных сверлильных станков - чаще всего до 13 или 16 мм.
Более крупные сверла делают с хвостовиком конус Морзе (DIN 345). Конус ставят прямо в шпиндель или через переходную втулку: он передает больший момент и не имеет биения патрона. Размеры конусов и втулок собраны в таблице конусов Морзе.
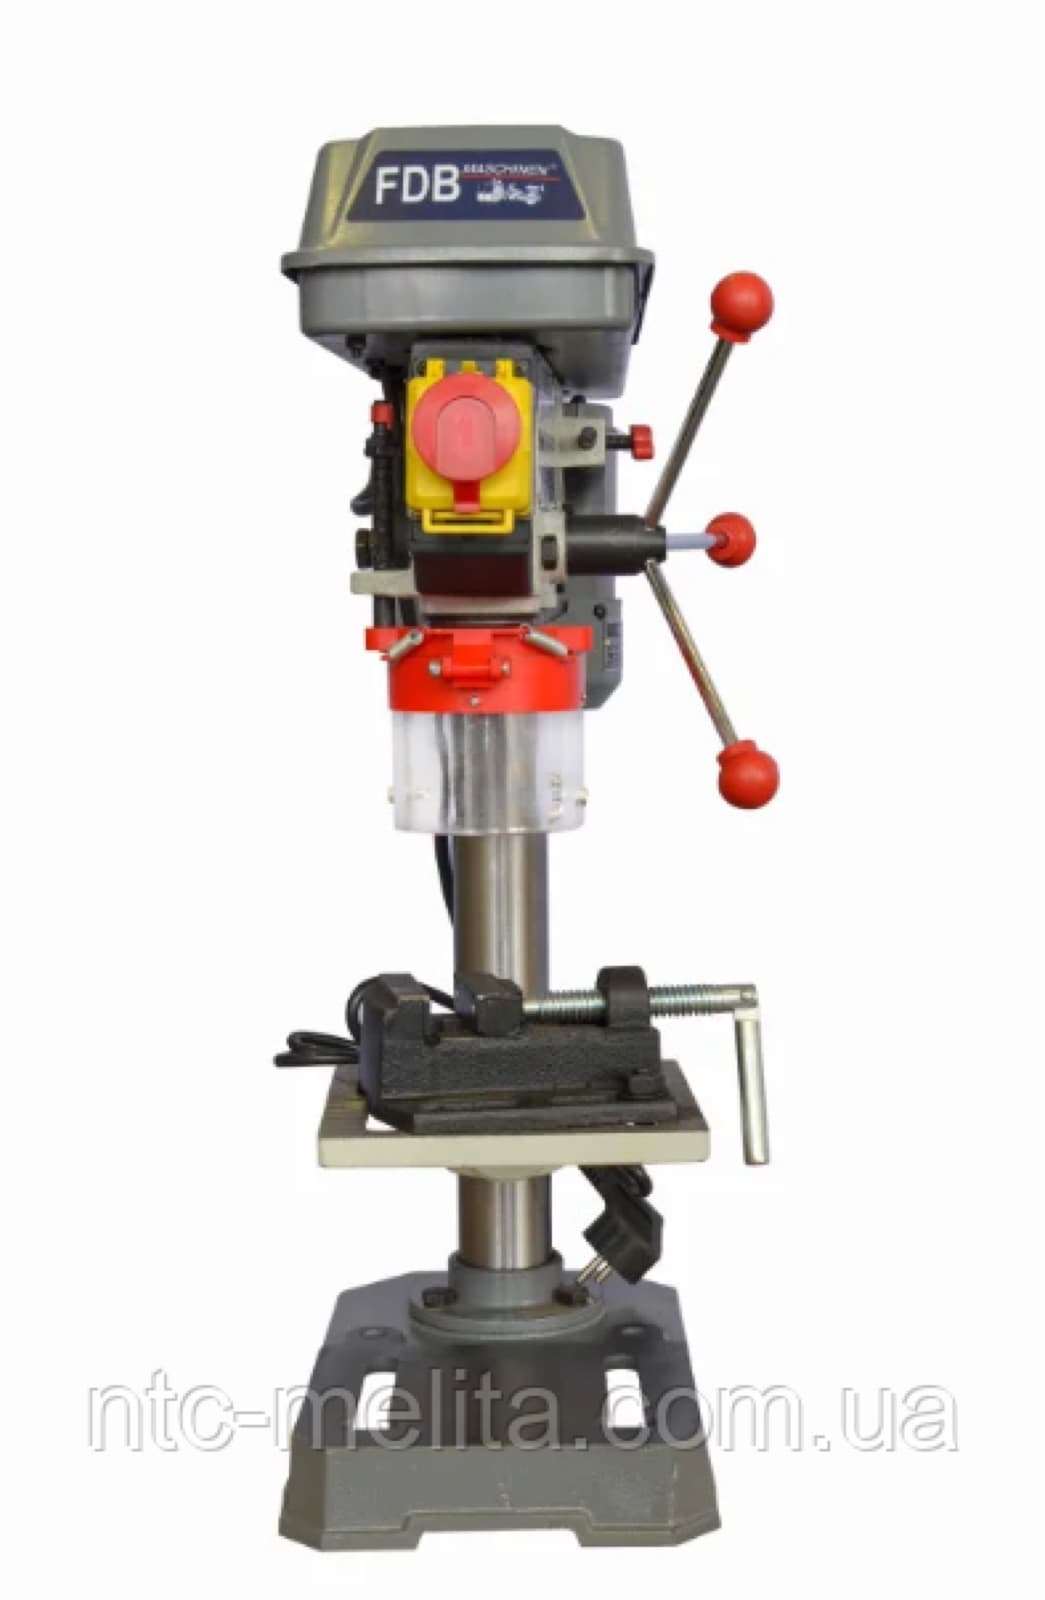
Перед покупкой сверла на 20 мм проверьте в паспорте станка две цифры: максимальный диаметр сверления в стали и конус шпинделя. Отверстие 20 мм в стали не сделать дрелью или настольным станком на 16 мм: нужен станок с паспортным диаметром в стали от 20 мм, например напольный FDB Maschinen Drilling 25/380V (25 мм в стали, конус шпинделя МК 3, 380 В) от ~21 500 грн с НДС. Сверло 20 мм имеет МК 2, поэтому в шпиндель МК 3 оно встанет через переходную втулку.
Для мелких отверстий в мастерской хватает станка из раздела настольные сверлильные станки: от ~5 800 грн с НДС за FDB Maschinen Drilling 13/50 до ~29 900 грн за OPTIdrill DQ 20 V.
Для сверления на конструкции - балка, ферма, колонна - есть магнитные сверлильные станки, например FDB Maschinen MBD23 от ~18 500 грн с НДС: корончатые сверла 12-23 мм (хвостовик Weldon 19,05 мм) и спиральные до 13 мм.
| Конус на сверле | Диаметры сверл по DIN 345, мм | В какой шпиндель встанет |
|---|---|---|
| КМ1 (MT1) | 3-14 | КМ1, или КМ2-КМ4 через втулку |
| КМ2 (MT2) | 14,25-23 | КМ2, или КМ3-КМ4 через втулку |
| КМ3 (MT3) | 23,25-31,75 | КМ3, или КМ4 через втулку |
| КМ4 (MT4) | 32-50,5 | КМ4, или КМ5 через втулку |
Какое сверло под какой материал: таблица и обороты
Таблица - стартовые режимы для сверл 5-20 мм на сверлильном станке. Скорость резания v указана в метрах в минуту для HSS; обороты считаются как n = 1000 × v / (π × D), где D - диаметр сверла в мм.
Пример: сверло 10 мм в стали 45 при v = 25 м/мин - n = 1000 × 25 / (3,14 × 10) ≈ 800 об/мин. То же сверло в нержавейке при 10 м/мин - около 320 об/мин, а 20 мм в конструкционной стали - около 400 об/мин. Подача для HSS - ориентировочно 0,01-0,02 от диаметра на оборот, то есть 0,1-0,2 мм/об для 10 мм. Под свой станок посчитайте в калькуляторе оборотов и подачи.
Если точно нужных оборотов на станке нет, берите ближайшую меньшую ступень. Твердосплавные сверла работают в несколько раз быстрее, но только при жестком закреплении детали и минимальном биении шпинделя. У нержавейки свои ловушки - наклеп, налипание, перегрев; им посвящена отдельная статья как сверлить нержавейку и закаленную сталь.
| Материал | Сверло | Угол при вершине | v, м/мин (HSS) | Охлаждение |
|---|---|---|---|---|
| Конструкционная сталь (Ст3, сталь 20, 45) | HSS-G, HSS-G TiN | 118-135° | 20-30 | эмульсия |
| Легированная и улучшенная сталь (40Х, 30ХГСА) | HSS-Co5 | 135° | 10-18 | эмульсия или масло |
| Нержавейка (AISI 304, 12Х18Н10Т) | HSS-Co5, HSS-Co8 | 135° | 8-12 | масло или густая эмульсия |
| Серый чугун | HSS-G, твердый сплав | 118° | 15-25 | всухую, обдув |
| Алюминий и его сплавы | HSS-G с полированными канавками | 118-130° | 40-80 | эмульсия |
| Латунь, бронза | HSS-G с нулевым передним углом | 118° | 30-50 | всухую или эмульсия |
| Закаленная сталь выше 45 HRC | только твердый сплав | 130-140° | по каталогу производителя сверла | обязательно |
Как проверить качество сверла и типичные ошибки
Перед закупкой партии проверьте несколько сверл из коробки. Понадобятся микрометр и пять минут:
Чаще всего сверла гибнут не из-за плохой стали, а из-за режимов. Посиневшая кромка означает перегрев: обороты завышены или нет охлаждения. Такое сверло перетачивают до здорового металла, иначе оно тупится за несколько отверстий.
Вторая ошибка - большой диаметр сразу. Сверло 16-20 мм поперечной кромкой не режет, а мнет металл, поэтому сначала пройдите пилотным сверлом чуть больше ширины поперечной кромки (обычно 4-6 мм), а затем рассверливайте. На выходе отверстия уменьшайте подачу: именно там сверло затягивает и ломается, особенно в тонком листе и латуни.
Третья - деталь держат рукой. Закрепляйте ее в машинных тисках или прижимами: при заедании сверла незакрепленная деталь проворачивается вместе с ним.
И последнее: сверло не дает точного отверстия под вал или штифт (H7). Сверлите на 0,1-0,3 мм меньше и проходите разверткой.
- Маркировка на хвостовике: диаметр, марка стали (HSS-G, HSS-Co5, M35) и желательно стандарт. Лазерная или выбитая маркировка надежнее краски.
- Диаметр микрометром у вершины: у качественного сверла допуск h8, то есть для 10 мм - от 9,978 до 10,000 мм.
- Симметрия: обе режущие кромки одинаковой длины, вершина по центру. Несимметричное сверло разбивает отверстие больше номинала.
- Шлифованные канавки и ленточки на цилиндрической части без задиров и сколов.
- Прямое тело: сверло, прокатанное по ровному стеклу, не должно подпрыгивать.
Частые вопросы
Какие сверла по металлу лучше?
Для большинства задач - шлифованные HSS-G с углом 135° и крестообразной подточкой, с покрытием TiN или без. Для нержавейки и легированной стали - кобальтовые HSS-Co5. Важнее цвета - марка стали и стандарт на хвостовике.
Чем кобальтовое сверло отличается от обычного?
Его сталь содержит 5-8% кобальта, поэтому кромка выдерживает более высокую температуру и не тупится в нержавейке и легированной стали. В мягкой конструкционной стали разница невелика, и переплачивать за кобальт нет смысла.
Каким сверлом сделать отверстие 20 мм в металле?
Спиральным сверлом 20 мм с конусом Морзе 2 на сверлильном станке с подходящим паспортным диаметром сверления, после пилотного отверстия 4-6 мм. В тонком листе удобнее ступенчатое или корончатое сверло.
Угол 118 или 135 градусов - что выбрать?
118° - универсальный для мягкой стали, чугуна и цветных металлов. 135° - для более твердых сталей и нержавейки; с крестообразной подточкой такое сверло центрируется без кернения.
Можно ли затачивать кобальтовые и твердосплавные сверла?
Кобальтовые затачивают так же, как обычные HSS, на корундовом или эльборовом круге. Твердосплавные - только алмазным кругом, поэтому их точат на специальном станке или отдают в сервис.
Какой набор сверл по металлу купить?
Для мастерской - 19 сверл 1-10 мм с шагом 0,5 мм или 25 сверл до 13 мм, шлифованные HSS-G в металлической кассете. Ходовые диаметры под резьбу (6,8, 8,5, 10,2 мм) докупите поштучно.