
● На складеСтанок кромкооблицовочный FDB Maschinen MB S1379 000 ₴ −15%321 000 ₴с НДС · 267 500 ₴ без НДС
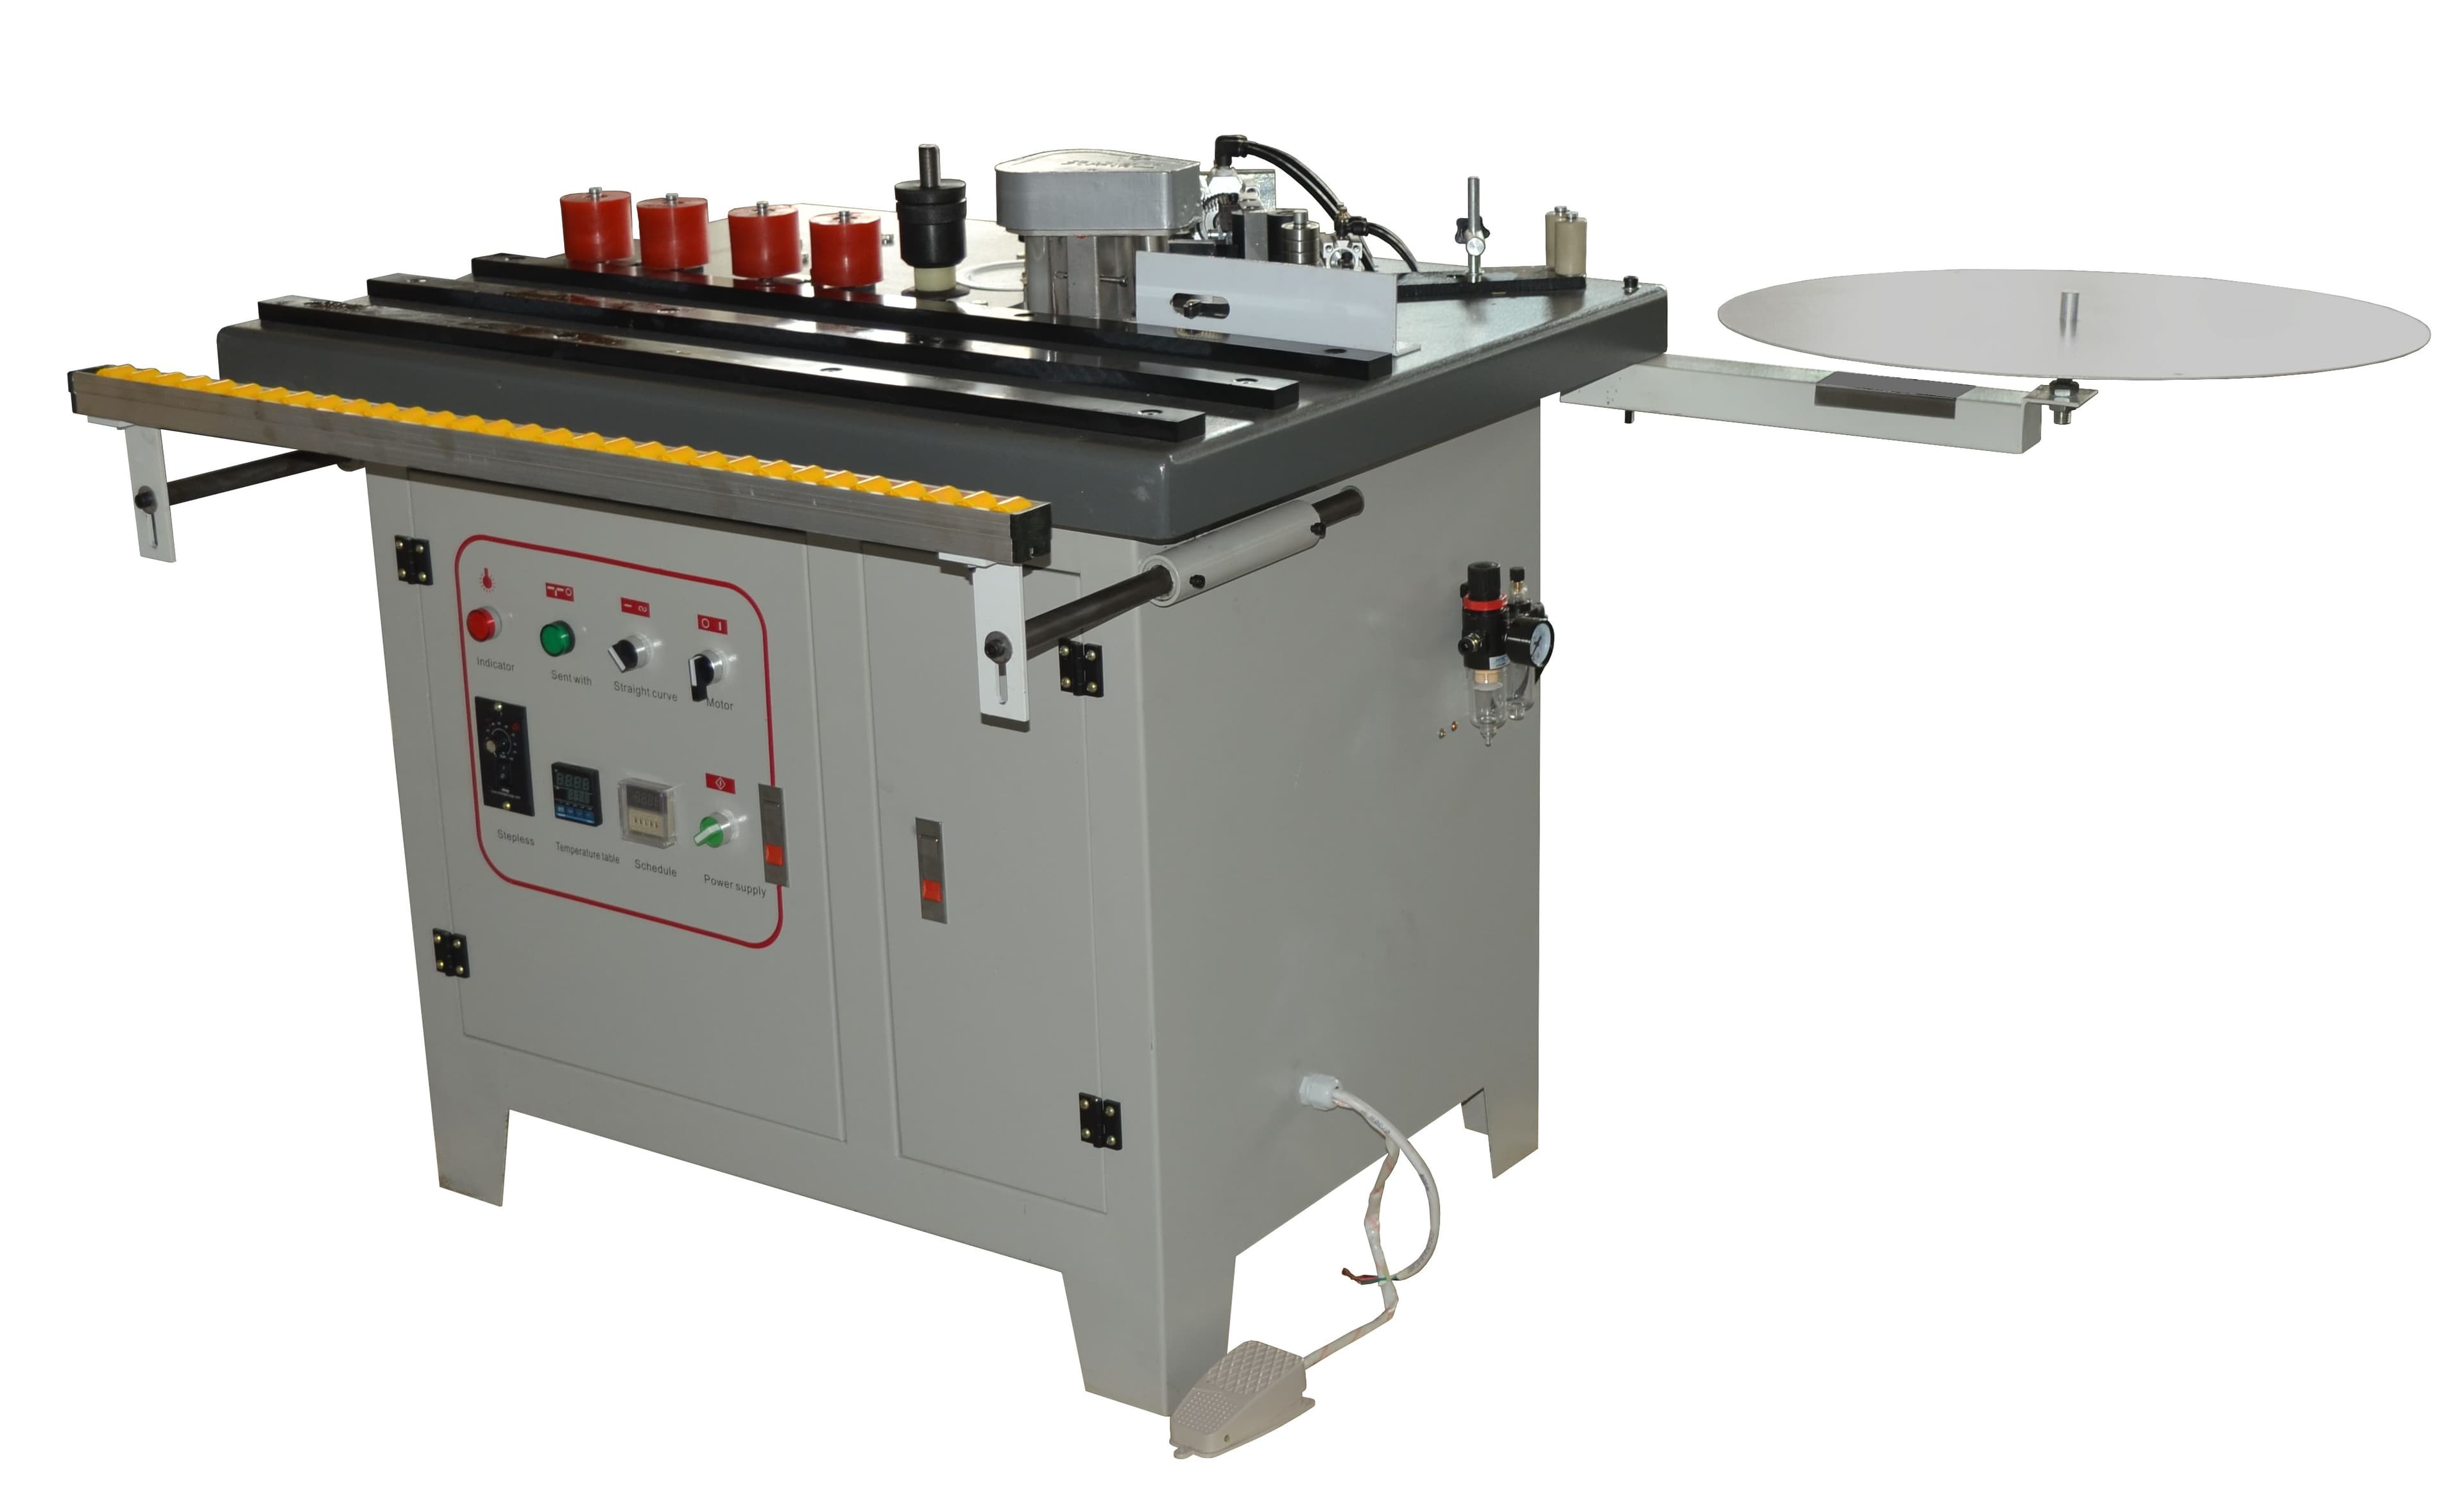
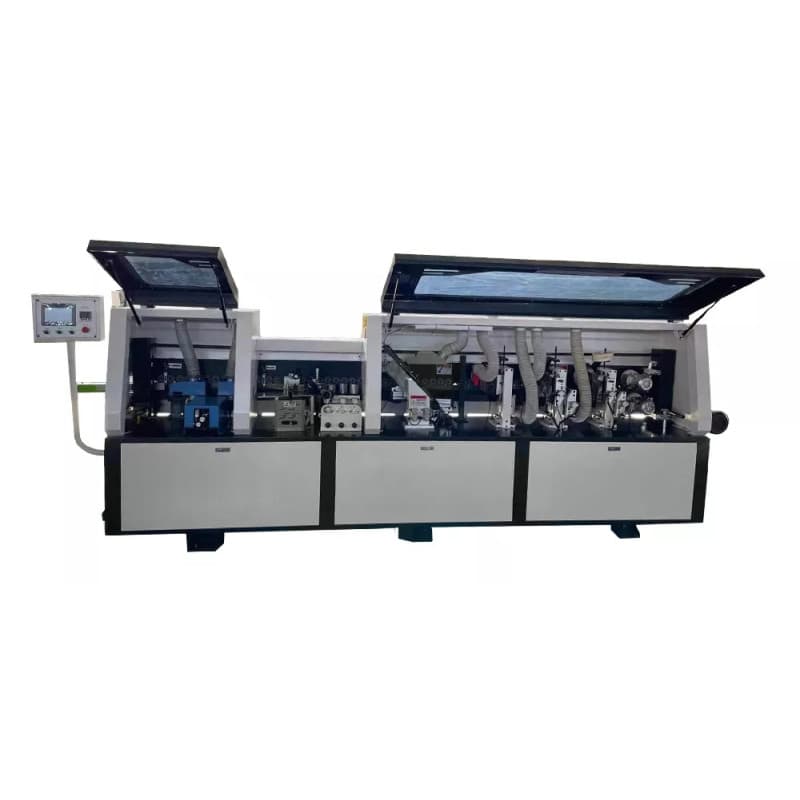
Кромкооблицовочный станок приклеивает кромку из ПВХ, ABS или шпона к торцам щитов из ДСП и МДФ. Здесь станки FDB Maschinen: компактный MB50 на 220 В для небольшой мебельной мастерской, MB 515S, а также проходные MB S1 и MB S265A для цеха, которые работают со щитами толщиной 10-60 мм, сами торцуют, фрезеруют свесы и полируют кромку. Подскажем, какой кромочный станок подойдёт под ваш объём работы.

| Модель | Полировка кромки | Вес (кг) | Толщина панели, мм | Напряжение (В) | Цена с НДС |
|---|---|---|---|---|---|
| Станок кромкооблицовочный MB50 | Нет | 105 | 12-48 | 220 | 68 000 ₴ |
| Станок кромкооблицовочный FDB Maschinen MB 515S | Нет | 150 | 10-48 | 380 | 82 950 ₴ |
| Станок кромкооблицовочный FDB Maschinen MB S1 | Да | 650 | 10-60 | 380 | 321 000 ₴ |
| Станок кромкооблицовочный FDB Maschinen MB S265A | Да | 1500 | 10-60 | 380 | 615 000 ₴ |
В ручном станке оператор сам ведёт деталь вдоль клеевого вала, поэтому можно облицовывать и прямые, и криволинейные кромки: радиусные столешницы, фасады с фигурным краем. Это удобно для штучных заказов и небольших партий. Проходной станок подаёт щит конвейером и клеит только прямолинейные кромки, зато ровно и быстро, а узлы торцовки и фрезеровки свесов выдают почти готовую деталь. Если основная работа - корпусная мебель с прямыми деталями, выгоднее проходной.
Проверьте в характеристиках два диапазона. Первый - толщина кромки: тонкая ПВХ 0,4-1 мм требует меньше прижима, чем ABS 2 мм или полосы шпона. Второй - высота щита, которую пропускает станок: стандартные 16 и 18 мм ДСП, 22-25 мм для столешниц, 36-40 мм для клеёных деталей. Если делаете толстые столешницы или двери, смотрите на верхний предел с запасом, именно он чаще всего ограничивает ассортимент мастерской.
Большинство таких станков работает с термоклеем в гранулах, который плавится в клеевой ванне. Важны время разогрева, стабильность температуры и объём ванны: чем больше поток деталей, тем больше клея должно быть готово к работе. Для качественного шва торец щита должен быть ровным и чистым, без сколов после раскроя, а в цеху желательно держать плюсовую температуру, иначе клей схватывается раньше, чем кромка прижата.
После нанесения кромки остаются свесы по длине и толщине. На простых станках их снимают вручную ножом, торцовочным приспособлением или ручным фрезером, и это заметно добавляет времени на каждую деталь. Проходные модели имеют собственные узлы торцовки, фрезеровки свесов, иногда циклевания и полировки. Посчитайте, сколько погонных метров кромки вы клеите за смену: от этого зависит, окупится ли автоматизация обработки.