
● На складіВерстат кромкооблицювальний FDB Maschinen MB S1379 000 ₴ −15%321 000 ₴з ПДВ · 267 500 ₴ без ПДВ
Кромкооблицювальний верстат (станок) наклеює крайку з ПВХ, ABS або шпону на торці щитів із ДСП і МДФ. Тут верстати FDB Maschinen: компактний MB50 на 230 В для невеликої меблевої майстерні, MB 515S, а також прохідні MB S1 і MB S265A для цеху, які працюють зі щитами товщиною 10-60 мм, самі торцюють і фрезерують звиси та полірують крайку. Підкажемо, який верстат для наклеювання крайки підійде під ваш обсяг роботи.

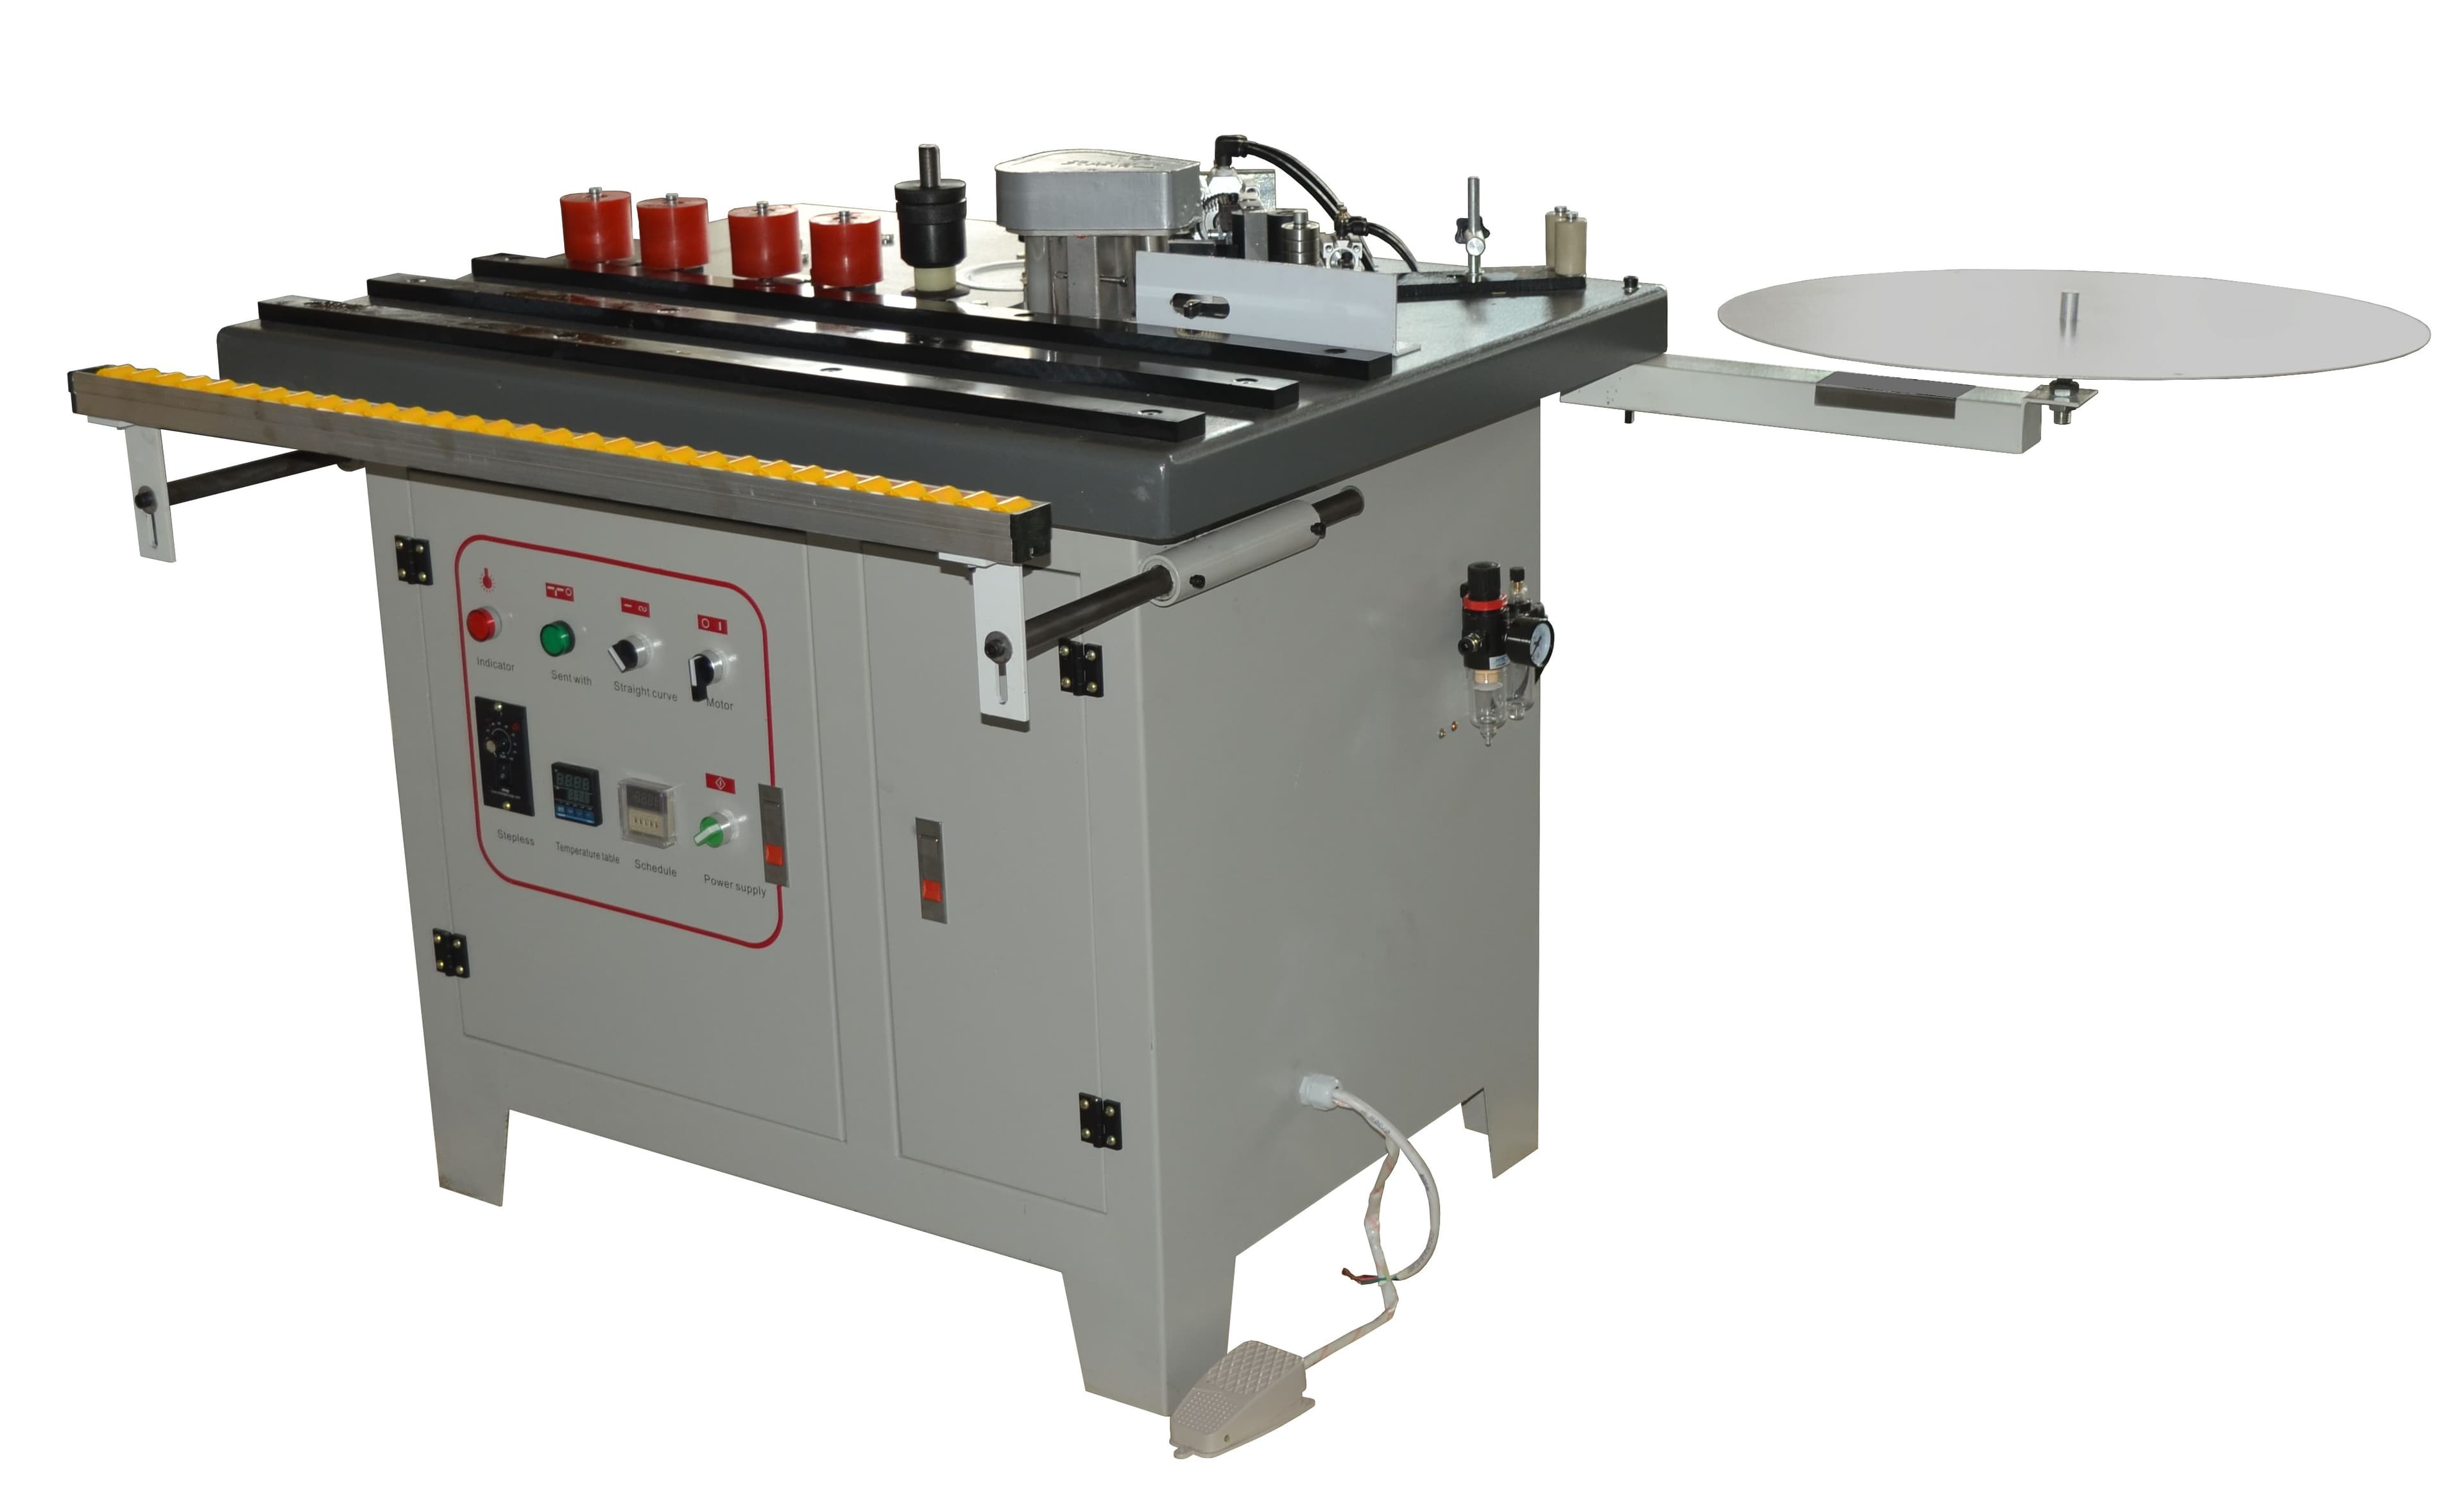
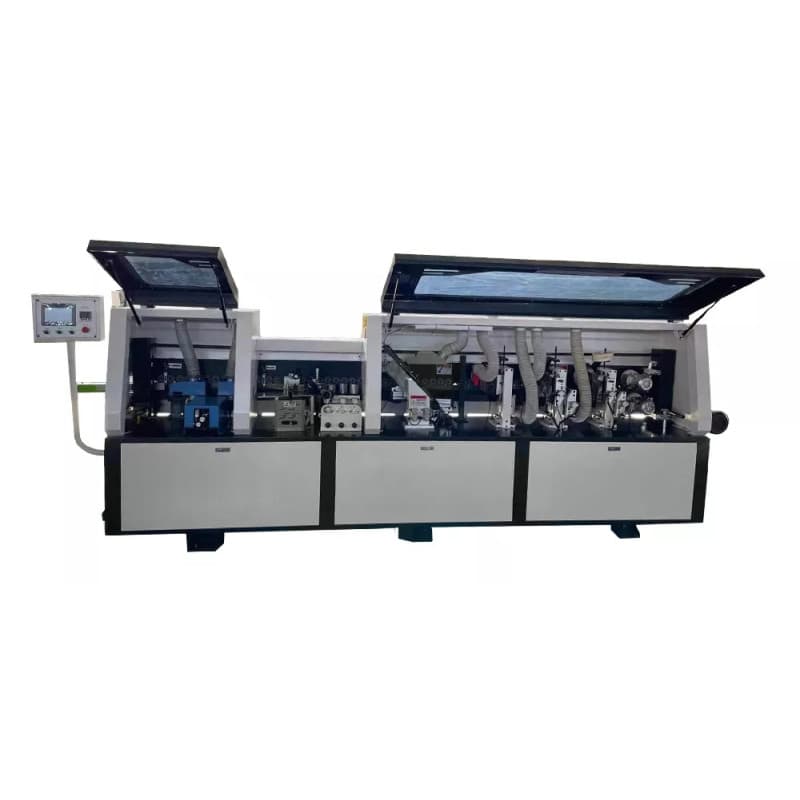
| Модель | Полірування кромки | Вага (кг) | Товщина панелі, мм | Напруга (В) | Ціна з ПДВ |
|---|---|---|---|---|---|
| Верстат кромкооблицювальний MB50 | Ні | 105 | 12-48 | 220 | 68 000 ₴ |
| Верстат кромкооблицювальний FDB Maschinen MB 515S | Ні | 150 | 10-48 | 380 | 82 950 ₴ |
| Верстат кромкооблицювальний FDB Maschinen MB S1 | Так | 650 | 10-60 | 380 | 321 000 ₴ |
| Верстат кромкооблицювальний FDB Maschinen MB S265A | Так | 1500 | 10-60 | 380 | 615 000 ₴ |
У ручному верстаті оператор сам веде деталь уздовж клейового валу, тому так можна облицьовувати і прямі, і криволінійні кромки: радіусні стільниці, фасади з фігурним краєм. Це зручно для штучних замовлень і невеликих партій. Прохідний верстат подає щит конвеєром, клеїть лише прямолінійні кромки, зате рівномірно і швидко, а вузли торцювання та фрезерування звисів видають майже готову деталь. Якщо більшість роботи - корпусні меблі з прямими деталями, вигідніший прохідний.
Перевірте два діапазони в характеристиках. Перший - товщина крайки: тонка ПВХ 0,4-1 мм потребує менше тиску, ніж 2 мм ABS або смуги шпону. Другий - висота щита, яку пропускає верстат: стандартні 16 і 18 мм ДСП, 22-25 мм для стільниць, 36-40 мм для склеєних деталей. Якщо ви робите товсті стільниці або двері, дивіться на верхню межу з запасом, бо саме вона найчастіше обмежує асортимент майстерні.
Більшість таких верстатів працює з термоклеєм у гранулах, який плавиться в клейовій ванні. Важливі час розігріву, стабільність температури та об'єм ванни: чим більший потік деталей, тим більше клею має бути готово до роботи. Для якісного шва торець щита має бути рівним і чистим, без сколів після розкрою, а в цеху бажано тримати плюсову температуру, інакше клей схоплюється раніше, ніж крайка притиснута.
Після нанесення крайки залишаються звиси по довжині та товщині. На простих верстатах їх знімають вручну ножем, торцювальним пристроєм або ручним фрезером, і це помітно додає часу на кожну деталь. Прохідні моделі мають власні вузли торцювання, фрезерування звисів, іноді циклювання та полірування. Порахуйте, скільки погонних метрів крайки ви клеїте за зміну: від цього залежить, чи окупиться автоматизація обробки.