Обороти шпинделя і подача
Вкажіть діаметр свердла або заготовки, матеріал та інструмент - калькулятор дасть оберти шпинделя, подачу на оберт, хвилинну подачу і порадить, чи потрібне МОР.
660 об/хв
- Швидкість різання
- 25 м/хв
- Подача на оберт
- 0,15 мм/об
- Хвилинна подача
- 99 мм/хв
- Охолодження
- СОЖ обов’язково
Не впевнені в цифрах? Інженер перевірить розрахунок і підбере обладнання з наявності або під замовлення.
Підходить з каталогу
Усі свердлильні верстати →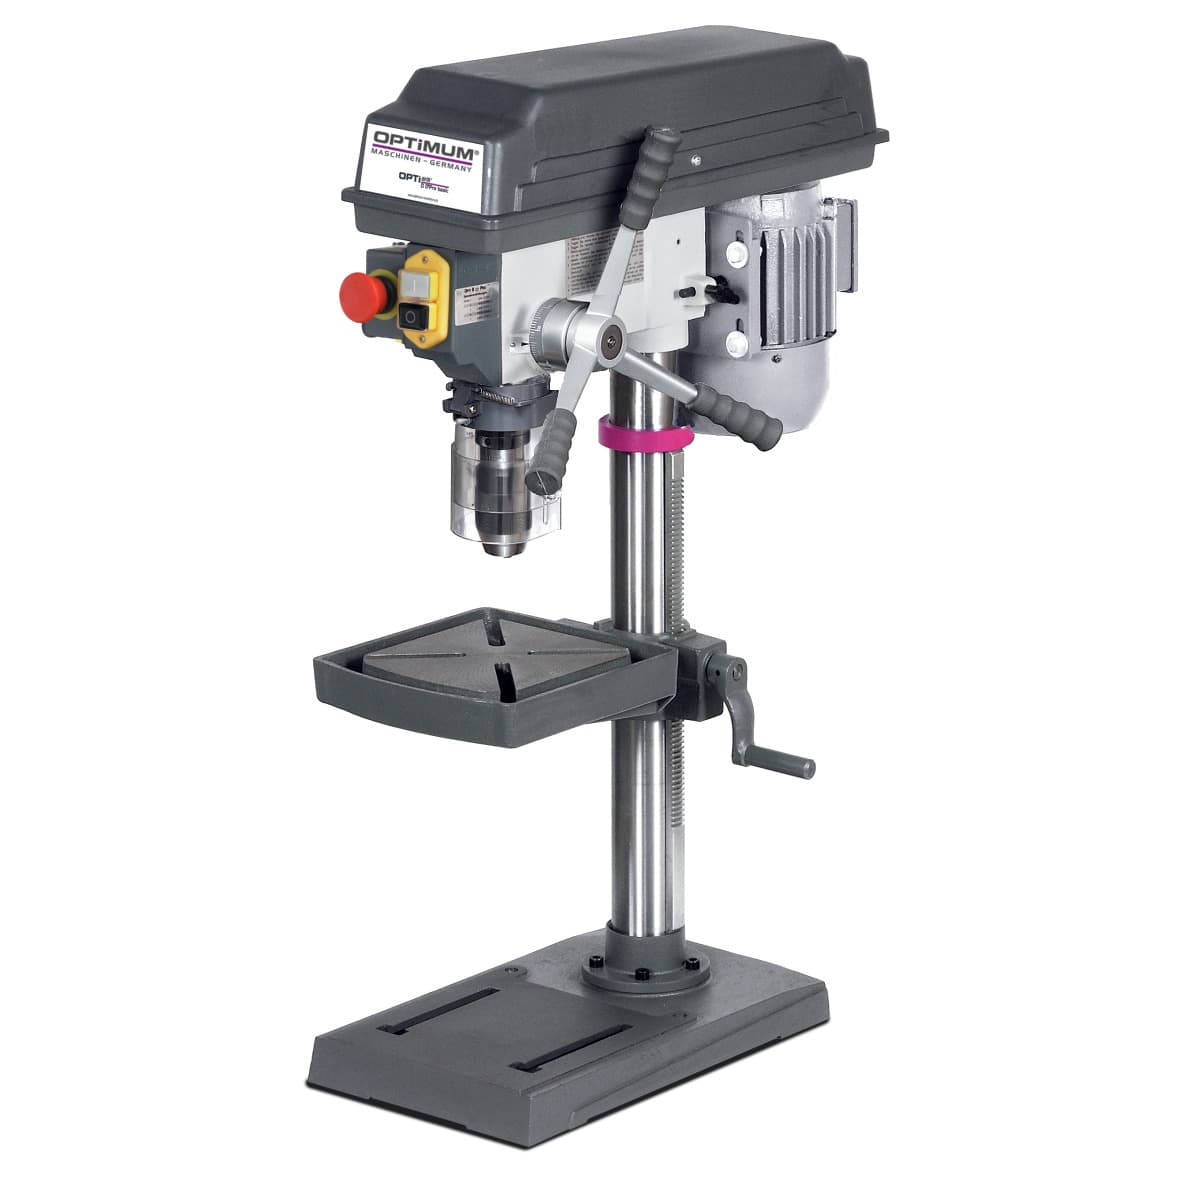
● На складіВерстат вертикально-свердлильний настільний OPTIMUM B17Pro basic
напруга230 Ввага36,5 кг
22 080 ₴з ПДВ · 18 400 ₴ без ПДВ

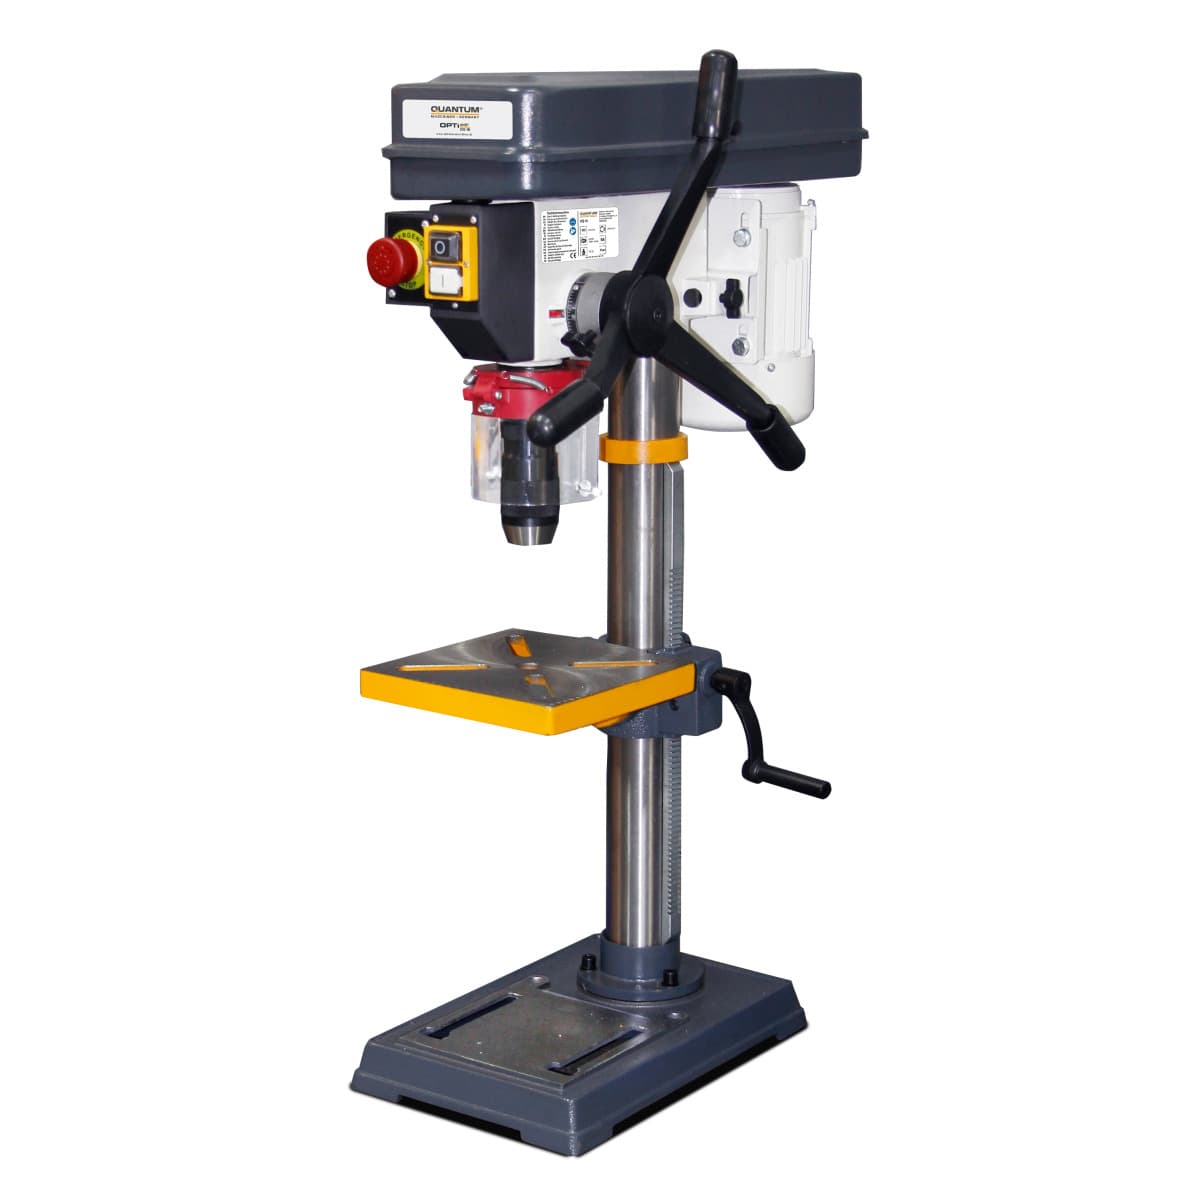
● На складіСвердлильний верстат настільний Quantum DQ 16
потужність0,45 кВтнапруга230 Ввага28 кг
13 560 ₴з ПДВ · 11 300 ₴ без ПДВ
Як рахується
Оберти шпинделя: n = 1000 × Vc / (π × D), де Vc - швидкість різання в м/хв, D - діаметр свердла або заготовки в мм. Для твердосплавних свердел табличну швидкість множимо на 0,8 - свердло працює в гірших умовах, ніж різець.
Подача свердла для конструкційної сталі: до 6 мм - 0,08 мм/об, до 12 мм - 0,15, до 20 мм - 0,22, понад 20 мм - 0,3 мм/об. Для нержавійки множник 0,7, для алюмінію 1,4. Подача при точінні: 0,15 мм/об для HSS і 0,25 мм/об для твердого сплаву. Хвилинна подача = n × f.
Приклад: свердло 10 мм HSS по сталі - 1000 × 25 / (3,14 × 10) ≈ 796 об/хв, подача 0,15 мм/об, хвилинна подача близько 119 мм/хв.
Швидкість різання за матеріалом
| Матеріал | Vc, HSS, м/хв | Vc, твердий сплав, м/хв | Охолодження |
|---|---|---|---|
| Конструкційна сталь | 25 | 90 | МОР |
| Нержавіюча сталь | 10 | 50 | МОР |
| Чавун | 20 | 70 | всуху або повітря |
| Латунь, бронза | 40 | 150 | МОР |
| Алюміній | 60 | 250 | МОР |
Практичні поради і типові помилки
- Настільні свердлильні верстати зазвичай мають максимум близько 2500 об/хв. Для свердла 6 мм по алюмінію треба приблизно 3200 об/хв, тож оптимуму не досягти - ставте найвищу ступінь і не зменшуйте подачу до нуля.
- Нержавійку не можна свердлити «легенько»: мала подача і зайві оберти наклепують метал, і свердло перестає різати. Тримайте рівну подачу без пауз.
- Чавун дає сипку стружку і ріжеться всуху; емульсія з чавунним пилом перетворюється на абразивну пасту.
- Отримані цифри - стартові. Якщо стружка синіє або свердло пищить - зменшуйте оберти на ступінь.
- Перед нарізанням різьби підберіть отвір у калькуляторі свердло під різьбу.
Коли цих формул замало
Для глибоких отворів (понад 5 діаметрів), загартованих сталей, титану і переривчастого різання на токарних верстатах беріть режими з каталогу виробника інструменту - там вони прив'язані до конкретної марки сплаву і покриття.