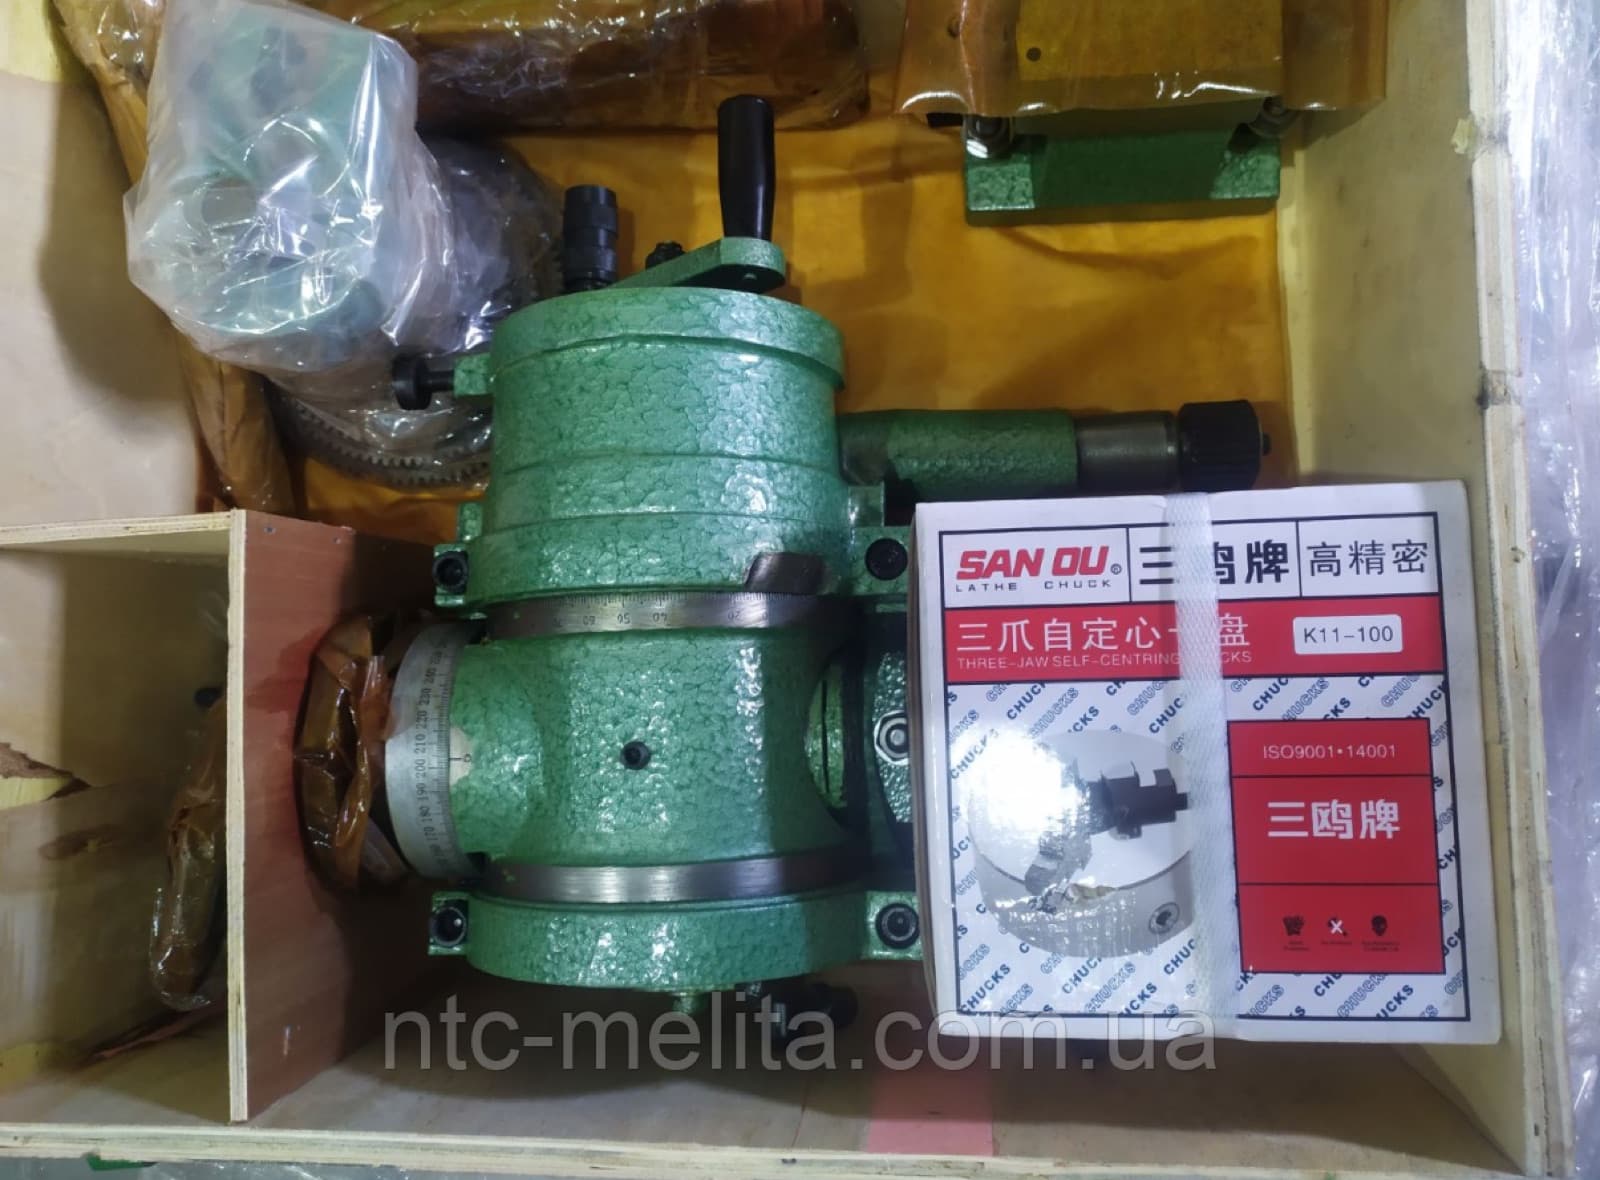
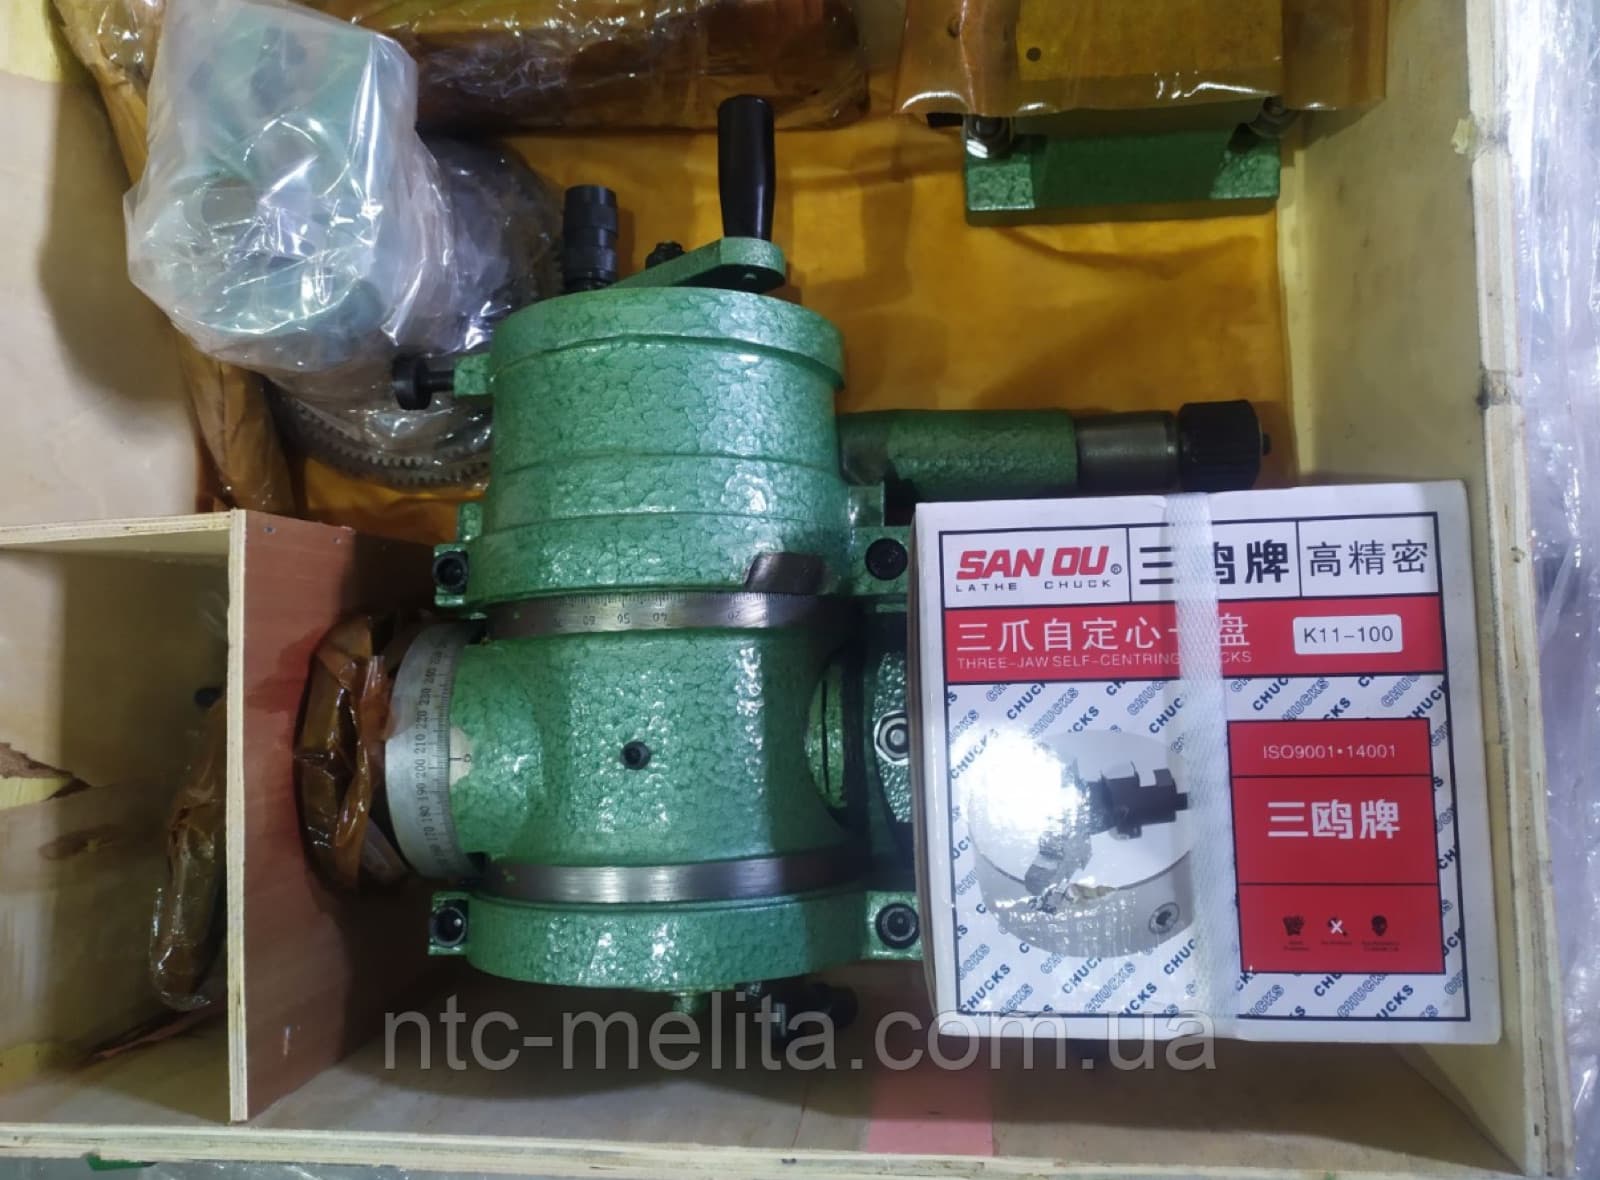
Ділильна головка УДГ: як користуватися і розрахунок поділу
Універсальна ділильна головка повертає заготовку на фрезерному верстаті на точну частку оберту, щоб нарізати зуби, шліци, грані чи канавки. У більшості головок УДГ черв'ячна пара 40:1, тому на одну поділку рукоятку повертають на n = 40/Z обертів: для Z = 6 це 6 обертів і 20 отворів на колі з 30 отворами. Для простих чисел на кшталт 61 чи 127, де так не виходить, застосовують диференціальне ділення зі змінними колесами.
Для чого потрібна ділильна головка на фрезерному верстаті
Ділильна головка - це пристрій, який ставлять на стіл фрезерного верстата по металу. Заготовку затискають у патроні головки або в центрах між головкою і задньою бабкою, фрезерують одну ділянку, потім повертають заготовку на задану частку кола і фрезерують наступну.
Шпиндель універсальної головки можна нахиляти від горизонталі до вертикалі, тому нею обробляють і вали, і торці дисків. Найчастіші роботи:
- зубчасті колеса і зірочки модульними або дисковими фрезами;
- шліцьові вали і пази під шпонки, розташовані по колу;
- грані: квадрат, шестигранник, восьмигранник під ключ;
- стружкові канавки розверток, зенкерів, фрез, у тому числі гвинтові;
- кулачки і отвори, розмічені по колу під заданим кутом.
Будова універсальної ділильної головки
Усередині корпусу стоїть черв'ячна пара: черв'як на валу рукоятки і черв'ячне колесо на шпинделі. У більшості головок УДГ передаточне число 40:1, тобто 40 обертів рукоятки дають один повний оберт шпинделя. Саме число 40 - так звана характеристика головки, його вказують у паспорті; якщо у вашої головки інше, у всіх формулах нижче замініть 40 на нього.
Ділильний диск (лімб) - це диск з кількома концентричними колами отворів з різною їх кількістю. Фіксатор на рукоятці входить у вибраний ряд. Розсувний сектор з двох ніжок відмічає потрібну кількість отворів, щоб не рахувати їх щоразу. На передньому кінці шпинделя часто є диск для безпосереднього ділення, а затискач шпинделя фіксує його під час різання. Задня бабка підтримує довгі деталі в центрах.
Набір кіл залежить від виробника і моделі. Наприклад, поширений набір для УДГ: 16, 17, 19, 21, 23, 29, 30, 31, 33, 37, 39, 41, 43, 47, 49, 54 отвори. Перед розрахунком перевірте кола на дисках вашої головки.
Безпосереднє і просте ділення: формула n = 40/Z
Безпосереднє ділення - найшвидше: черв'як виводять із зачеплення і повертають шпиндель рукою по диску на шпинделі. Якщо на ньому 24 отвори, доступні 2, 3, 4, 6, 8, 12 і 24 поділки, тобто квадрат і шестигранник роблять без розрахунку.
Просте ділення працює через черв'ячну пару. Кількість обертів рукоятки на одну поділку n = 40/Z, де Z - кількість поділок. Цілу частину відраховують повними обертами, а дробову приводять до знаменника, який є серед кіл диска. Приклад для Z = 6: 40/6 = 6 2/3, а 2/3 = 20/30, тобто 6 повних обертів і ще 20 отворів на колі з 30 отворами. Для Z = 18: 40/18 = 2 2/9 = 2 і 12/54 - два оберти і 12 отворів на колі 54. Для Z = 27: 1 13/27 = 1 і 26/54. Для Z = 36: 1 1/9 = 1 і 6/54.
Таблиця розрахована для набору кіл, наведеного вище. Якщо потрібного кола у вас немає, візьміть інше коло, кратне знаменнику дробу.
| Кількість поділок Z | 40/Z, обертів | Рукоятка на одну поділку |
|---|---|---|
| 6 | 6 2/3 | 6 обертів + 20 отворів на колі 30 |
| 7 | 5 5/7 | 5 обертів + 15 отворів на колі 21 |
| 13 | 3 1/13 | 3 оберти + 3 отвори на колі 39 |
| 17 | 2 6/17 | 2 оберти + 6 отворів на колі 17 |
| 18 | 2 2/9 | 2 оберти + 12 отворів на колі 54 |
| 24 | 1 2/3 | 1 оберт + 20 отворів на колі 30 |
| 27 | 1 13/27 | 1 оберт + 26 отворів на колі 54 |
| 36 | 1 1/9 | 1 оберт + 6 отворів на колі 54 |
| 48 | 5/6 | 25 отворів на колі 30 |
| 100 | 2/5 | 12 отворів на колі 30 |
| 61 | 40/61 | простим діленням не виходить, потрібне диференціальне |
Диференціальне ділення для простих чисел (61, 127)
Коли знаменник не скорочується до жодного кола диска, як у простих чисел 61, 67, 71 чи 127, застосовують диференціальне ділення. Ділильний диск при цьому розфіксовують і з'єднують зі шпинделем через гітару змінних коліс. Під час повороту рукоятки диск сам трохи довертається вперед або назад і компенсує різницю.
Порядок такий: беруть близьке число Z', для якого просте ділення можливе, налаштовують рукоятку на 40/Z' і ставлять змінні колеса з відношенням i = 40 x (Z' - Z) / Z'. Якщо i додатне, диск обертається в той самий бік, що й рукоятка, якщо від'ємне - у протилежний; напрям задають проміжними колесами.
Приклад для Z = 61: беремо Z' = 60, рукоятка 40/60 = 2/3, тобто 20 отворів на колі 30. Відношення коліс i = 40 x (60 - 61) / 60 = -2/3, наприклад пара 40 і 60 або 24 і 36 зубів, диск обертається назустріч рукоятці. Для Z = 127: Z' = 120, рукоятка 1/3 оберту (18 отворів на колі 54), i = 40 x (120 - 127) / 120 = -7/3. Які саме колеса є в комплекті, перевірте за паспортом головки.
Кутове ділення і фрезерування гвинтових канавок
При передаточному числі 40:1 один оберт рукоятки повертає шпиндель на 360/40 = 9°. Кількість обертів на кут: n = кут / 9°. Наприклад, 35° = 3 8/9 оберту = 3 оберти і 48 отворів на колі 54. На колі 54 один отвір дорівнює 10 кутовим хвилинам, шість отворів - 1°.
Для гвинтових канавок і косозубих коліс шпиндель головки зв'язують через змінні колеса з ходовим гвинтом поздовжньої подачі, а стіл розвертають на кут нахилу гвинтової лінії. Заготовка тоді обертається одночасно з подачею. Для цього потрібна універсальна головка з приводом від гвинта стола і верстат з поворотним столом або поворотною головкою. Колеса розраховують за кроком гвинтової лінії і кроком ходового гвинта вашого верстата.
Типові помилки і люфт
Майже всі браковані деталі з ділильною головкою - це помилка рахунку або люфт, а не несправність головки.
- Рахують отвір, у якому стоїть фіксатор. Сектор виставляють на потрібну кількість проміжків, тобто між ніжками видно на один отвір більше.
- Повертають рукоятку то в один, то в інший бік. Крутіть завжди в одному напрямку; якщо проскочили отвір, відведіть рукоятку приблизно на пів оберту назад і підведіть знову.
- Забувають затиснути шпиндель перед різанням або відпустити його перед поворотом.
- Не перевіряють кількість отворів на колі. Порахуйте отвори вручну перед першою деталлю.
- Зношена черв'ячна пара: великий зазор при покачуванні шпинделя рукою дає накопичену похибку. Зазор регулюють за паспортом.
Яку ділильну головку УДГ вибрати
Число в назві (Д-160, Д-200, Д-250, Д-320, Д-400) - це розмірний клас головки: чим воно більше, тим більший діаметр і маса заготовки. Вибирайте під найбільшу деталь і під розмір стола вашого фрезерного верстата. Усі моделі - у розділі ділильні головки УДГ, ціни з ПДВ від ~36 000 до ~114 600 грн.
МЕЛИТА працює в Дніпрі з 2015 року: рахунок з ПДВ для підприємств, доставка по Україні Новою поштою, Meest та вантажними перевізниками, безкоштовний самовивіз у Дніпрі, гарантія на верстати 12 місяців. Якщо не впевнені щодо розміру, надішліть креслення деталі через форму запиту.
| Модель | Виробник | Ціна з ПДВ, грн |
|---|---|---|
| УДГ Д-160А | Китай | 44 160 |
| УДГ Д-200 | ЛОМО | 36 000 |
| УДГ Д-200А | Китай | 45 360 |
| УДГ Д-250А | Китай | 55 800 |
| УДГ Д-320А | Китай | 70 200 |
| УДГ Д-400А | Китай | 114 600 |
Часті запитання
Як розрахувати ділення на ділильній головці?
Поділіть характеристику головки (зазвичай 40) на кількість поділок Z. Ціла частина - повні оберти рукоятки, дробову приведіть до кола з відповідною кількістю отворів, наприклад 2/3 = 20 отворів на колі 30.
Скільки градусів дає один оберт рукоятки?
При передаточному числі 40:1 один оберт рукоятки повертає шпиндель на 9°. На колі з 54 отворами один отвір дорівнює 10 кутовим хвилинам.
Як поділити коло на 61 або 127 частин?
Простим діленням на стандартних дисках не вийде, потрібне диференціальне: рукоятку налаштовують на близьке число (60 або 120), а різницю компенсують змінні колеса з відношенням 40 x (Z' - Z) / Z'.
Що робити, якщо проскочив потрібний отвір?
Не повертайте рукоятку на один отвір назад. Відведіть її приблизно на пів оберту і знову підведіть у тому ж напрямку, щоб вибрати люфт черв'ячної пари.
Чи підійде ділильна головка до будь-якого фрезерного верстата?
Головку кріплять до стола через Т-подібні пази, тому вона підходить до більшості консольних і універсальних фрезерних верстатів. Перевірте, щоб висота центрів і довжина головки з задньою бабкою вміщувалися на столі.